工程实现过程
从需求到结果
01工程需求
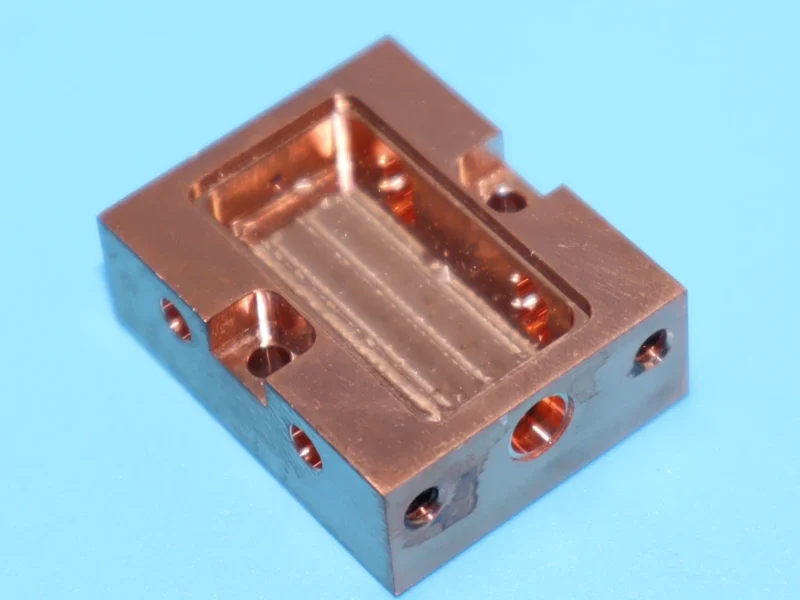
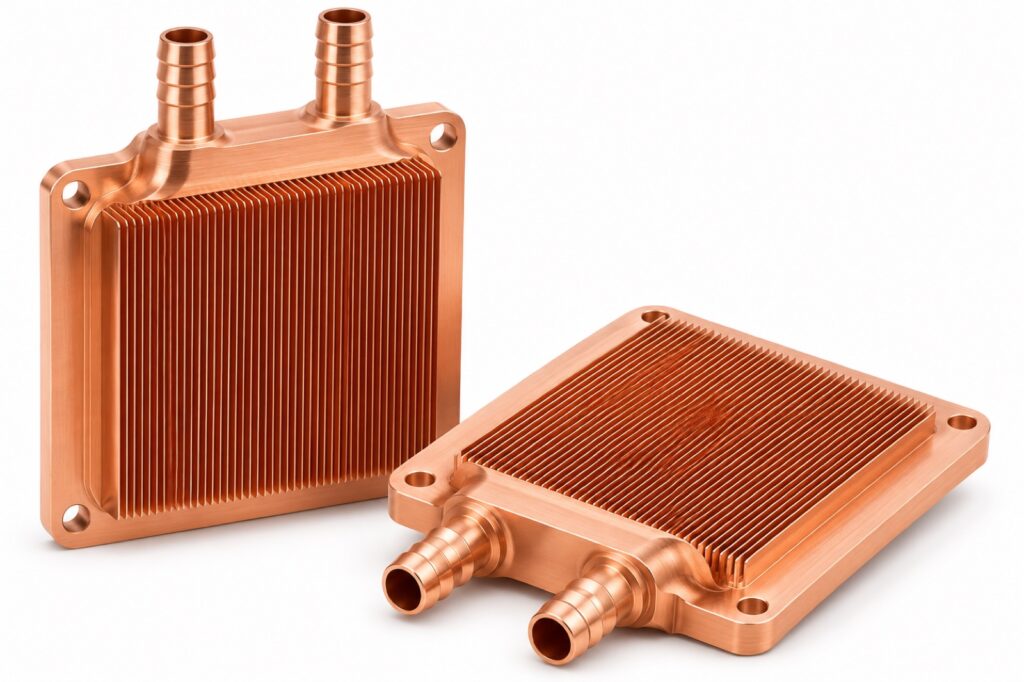
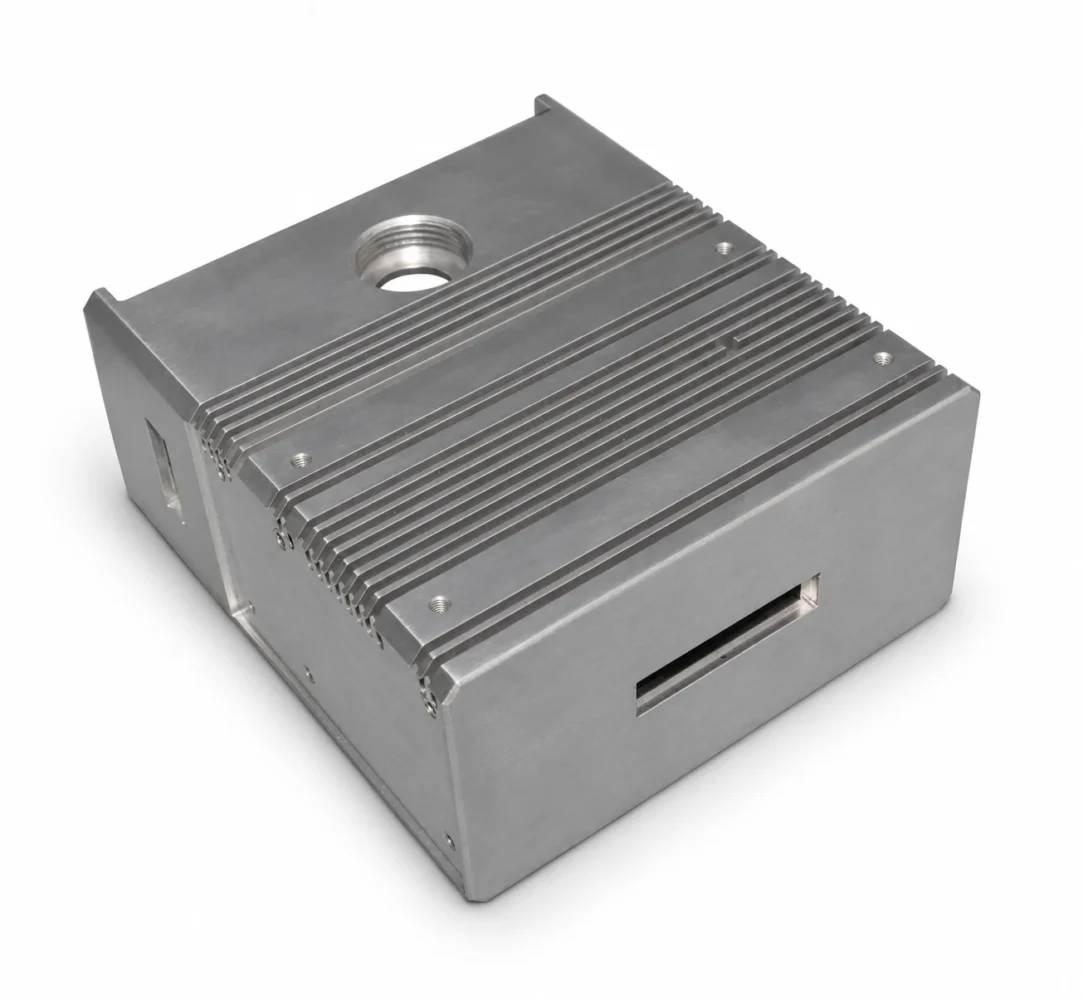
蛇形流道冷板,接触面平面度达基准,焊接封盖,100% 气密检测。
02难点
焊接变形与平面度的矛盾——必须靠工序顺序与工装控制变形。
03制造方案
先铣流道后焊接、对称焊接顺序、焊后面精加工与气密检测。
新项目请注明流道与接口、冷却液及工况,并分别约定检漏、耐压与热性能测试要求。参考冷板产品评审清单。
04检测
方法: CMM + 压力气密检测
公差验证: 平面度 ±0.005 mm(接触面)
05结果
接触面平面度保持在基准内;全部冷板通过气密检测。
试试零件名、材料(Kovar、SUS304)或工艺(CNC 车削、阳极氧化),回车查看完整结果。
工程实现过程
蛇形流道冷板,接触面平面度达基准,焊接封盖,100% 气密检测。
焊接变形与平面度的矛盾——必须靠工序顺序与工装控制变形。
先铣流道后焊接、对称焊接顺序、焊后面精加工与气密检测。
新项目请注明流道与接口、冷却液及工况,并分别约定检漏、耐压与热性能测试要求。参考冷板产品评审清单。
方法: CMM + 压力气密检测
公差验证: 平面度 ±0.005 mm(接触面)
接触面平面度保持在基准内;全部冷板通过气密检测。
资源
实证
请求报价
把图纸和需求发给我们,我们会给出制造方案与报价。