

行业难点
这一领域的工程师面对什么,以及我们的应对
难点
持续高热流密度
我们的做法
机加工流道冷板配合受控平面度,接触热阻可预期。
难点
无泄漏接头
我们的做法
冷板订单的焊接/接合流道配气密检测。
难点
轻量化、可复现结构
我们的做法
阳极氧化铝结构件,H7 级轴承位。
我们制造什么
面向AI 液冷与机器人的零件
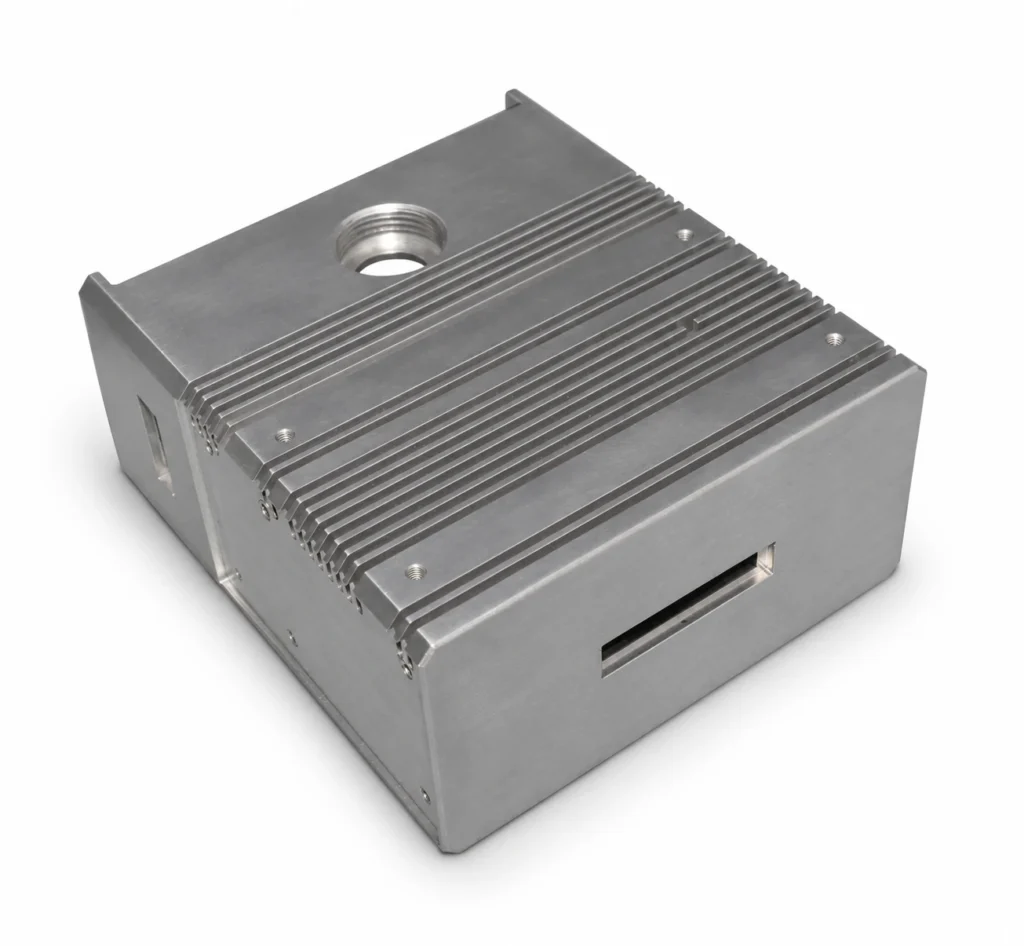
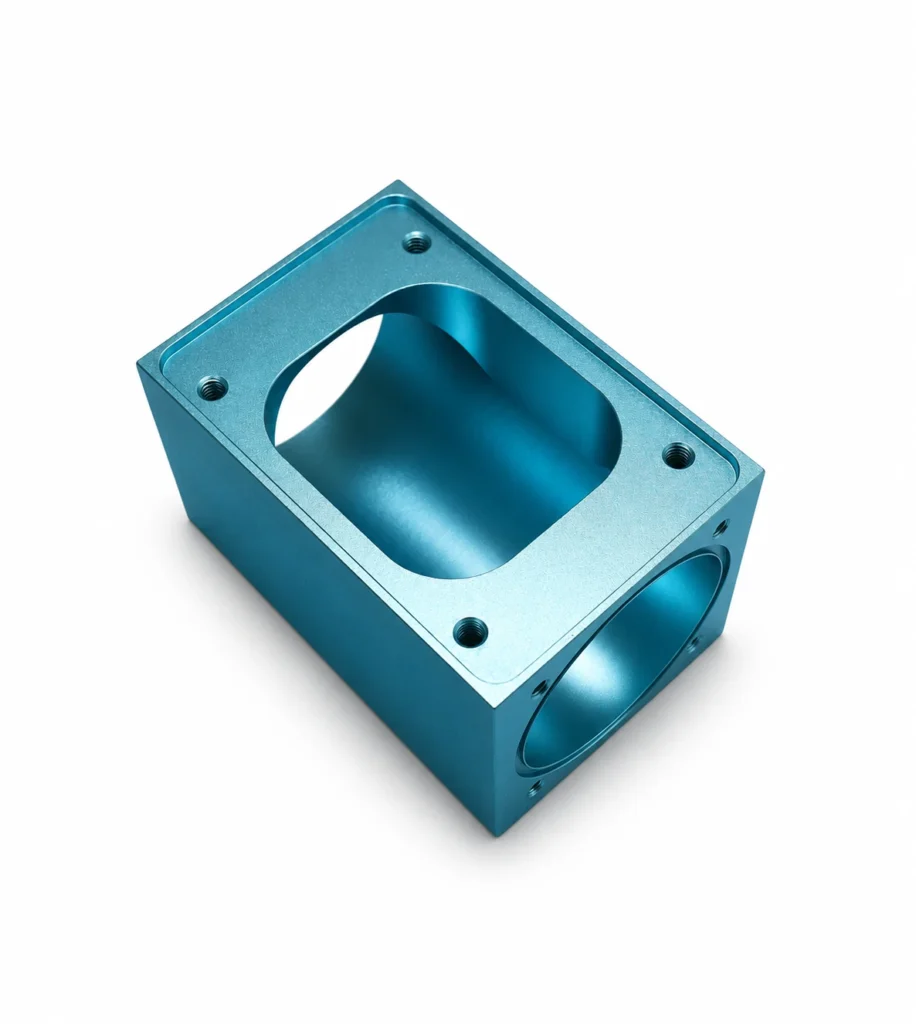
液冷板、散热器、冷却歧管、安装基座、机器人关节壳体与轻量结构件。
推荐工艺
这一行业依赖的工艺
资源
技术资料
制造指南
机器人关节壳体加工:同轴度、轴承孔与轻量化的拉扯
工程摘要。 机器人关节壳体,评的不是外形,而是几个特征之间的相对关系。两个轴承孔不同轴、或者端面相对自己的孔有跳动,这个关节就会发卡、磨轴承、丢重复精度——加工看着再漂亮也没用。壳体还必须轻,于是减重腔和薄壁就紧挨着那个要精密的轴承孔,两个要求在互相拉扯。下面以机器人关节壳体毛坯的加工为例,说明如何兼顾这两项要求。 景艺欣加工的真实机器人关节壳体毛坯。 决定关节的是相对关系,不是外形 机器人关节壳体的大部分其实很简单——一块带腔带孔的方块。真正决定机器人能不能用的地方很小:两个轴承孔的**同轴度**,还有承放轴承那个**端面的跳动**。孔不同轴,轴就是斜着装的;端面相对自己的孔有跳动,轴承圈就会歪、预压就不均。两者都会表现为:关节在一个位置发紧、另一个位置发松,或者早早发热、磨损。所以图纸应该把紧公差花在这些**相对关系**上——同轴度和端面跳动——其余几何给一般公差,而不是在每一面什么都不量的外表面上追 ±0.01mm。 轴承孔精度是分步、而且在同一次装夹里做出来的 一个能守住直径、圆度和位置的轴承孔,不是一刀切出来的。可靠的路线是:粗镗去掉大部分余量、让零件先动一动,再半精,最后精镗或铰到最终尺寸、圆度和表面质量。承放轴承的那个面,要和孔在**同一次装夹**里加工,这样它的跳动和相对孔的垂直度来自机床本身,而不是来自第二次装夹叠加的误差。如果一家把孔在一次装夹做、把面在另一次做,两者之间的公差就是两次装夹之和——关节的精度正是这样丢的。要求"孔和它的承放面一起加工"。行业里机器人关节轴承孔的通行做法,同轴度和端面跳动大约控制在 ±0.005mm;把这个当你要写的目标,并确认是在你的零件上量出来的、不是嘴上说的。 景艺欣加工的真实轻量化运动载体,白底。 轻量化和轴承孔是对着干的——设计的是壁,不只是腔 机器人关节为什么用铝、开很深的减重腔?为了质量:机械臂末端的每一克都要多耗扭矩和速度。但省下这些质量的那些腔壁,恰好紧挨着必须保持圆的轴承孔。轴承孔下面的薄壁,在压轴承时、在关节受载时都会偏,一个自由态是圆的孔,在预压下就变椭圆了。解法是在孔和它的承放面周围留够材料和刚性——孔周围一个凸台、连到腔壁的筋、一个不会下陷的够厚底面——然后把腔开在别处。把腔到处开得尽量薄,就是一个又轻、又拿不住轴承的零件。孔附近刚、远处轻,是能并存的;这是设计决策,不是加工决策。 薄壁与残余应力:下机之后才动 带腔的铝壳体,恰好就是那种加工完会动的形状。开腔会释放毛坯里的应力,周围的薄壁会弹;一个检验时量着正的零件,一周后可能就略微不正了。对关节壳体,这意味着:要求工艺里有一道去应力工序;**先粗开腔、去应力、再精加工**关键孔和面;并且在零件稳定之后再量那些关键相对关系。把什么都粗加工一遍、再一口气精加工完,会让精切去对抗粗切释放出来的应力。 阳极氧化会把轴承孔收紧 机器人关节壳体通常要阳极氧化,而阳极氧化会让表面长大——往里长进铝、也往外长。一个镀前尺寸正好的孔,镀后可能就小了,台架上能轻松压进去的轴承,镀完就进不去。把轴承孔和承放面遮蔽起来,让它们保持裸金属的加工状态;或者根据阳极氧化层向孔内的预计生长量,预先适当放大孔径。不管哪种,图纸都必须说清楚哪些面在阳极氧化后仍守加工尺寸、哪些面会镀——一句"把零件做阳极氧化"就等于把孔交给了运气。 我们做什么,不做什么 我们用铝、不锈钢、钛加工机器人关节壳体和运动件——带腔壳体、轴承孔、同轴螺栓孔阵、机加工端面——按图纸做,孔、承放面和孔阵按约定加工和检验,同轴度和端面跳动能做到指定公差并实测。 我们不在一面太薄、守不住的壁上承诺紧同轴度,并且会在切之前说、而不是切之后说。当某个减重腔把轴承孔周围的刚性拿走了、当阳极氧化会动某个轴承配合、或当图纸把公差标错了特征时,我们会告诉你——这些在图纸上改很便宜,在一个重复不了的关节上改很贵。 询价该带什么 请提供:图纸版本、2D工程图与STEP模型;合金;哪些孔和面承载轴承、必须守同轴度和跳动、公差是多少;轴承配合与预压;重量与刚性目标;哪些面遮蔽、哪些阳极氧化;关节承受的载荷;以及检验与判据(包括同轴度和跳动怎么量)。有了这些,我们报的是一个拿得住关节的壳体,而不只是一个看着加工过的壳体。 提交机器人关节壳体加工询价。 常见问题 我的关节为什么一个位置发卡、另一个位置不卡?…
阅读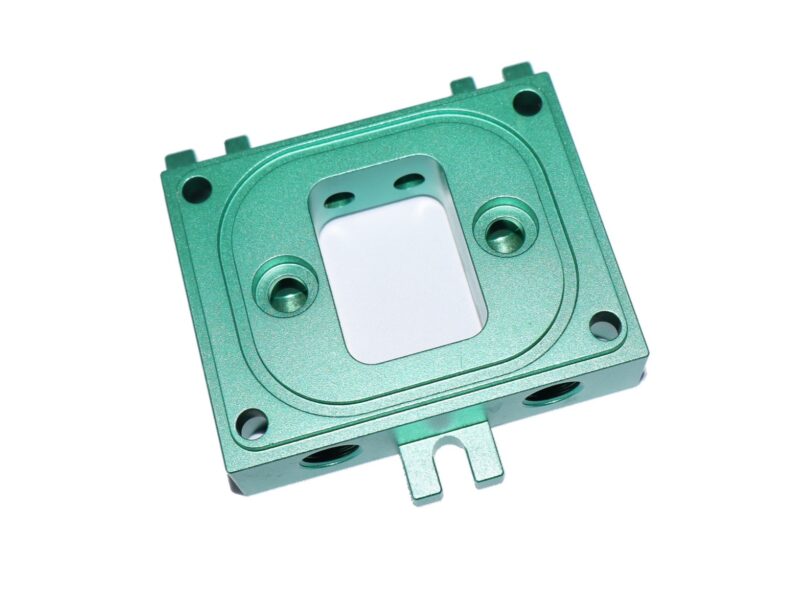
制造指南
铝合金壳体加工:薄壁、公差与那层会动尺寸的阳极氧化
工程摘要。 加工一个铝壳体,是三件互相打架的事:切的时候会偏的薄壁、要在不刚性的零件上守住的公差、以及最后一道阳极氧化——它恰好会改掉你刚守住的尺寸。任何一件搞错,壳体就装不上。这篇讲怎么让这三件事对上:哪里壁太薄、哪些尺寸会被阳极氧化动、以及怎么把"成品状态"而不是"裸金属状态"写进图纸。 景艺欣加工的真实 CNC 铝合金壳体。 最先出问题的是薄壁 铝好切,这就诱使人把壁留薄来减重——而薄壁正是壳体翻车的地方。一条高的薄壁切削时会被刀具推开、切完再弹回来,留下振纹、把尺寸带走。预测麻烦的不是壁厚本身,而是长径比——壁高除以壁厚:高长径比的薄壁会动,同样壁厚、矮而厚的壁不动。设计如果非要薄壁,就得加筋或凸台把它撑住,或者把壁高降下来。去加工一条几何上根本守不住的壁,就是报废一个毛坯的做法。 装夹和残余应力:下机之后才动 两种变形会打到铝壳体上,图纸上都看不见。装夹:一条薄壁被夹得太死,切的时候被压变形,松开后弹回,于是加工面就不在刀走过的位置了。残余应力:从板材或型材上去料,释放锁在料里的应力,零件几小时、几天后才动——检验时是平的,装配时拱了。对有临界面的壳体,要求一道去应力工序,并且要在零件稳定之后量平面度,不是一下机就量。薄件上软爪、薄底下面垫支撑不是可选项,它们是让零件待住公差的保证。 景艺欣加工的真实 CNC 铝合金壳体,白底。 阳极氧化会"长大"表面——还会动你的配合 这是大多数图纸漏掉的坑。阳极氧化不是在表面铺一层,而是一层氧化膜,一部分往里长进铝里、一部分往外长出来。常规 Type II,大约三分之二向内、三分之一向外。15µm 的 Type II 长在轴上,每侧向外约 5µm,直径就长大 10µm;同一层长在孔里,孔径就缩小约 10µm。所以外径加工完会略大、孔径略小,一个螺纹或轴承配合就可能超差。如果孔、轴、螺纹或定位面控制装配,图纸必须写明阳极氧化之后的成品尺寸,车间得把裸金属做小或做大去凑它——或者干脆把那个面遮蔽起来、根本不镀。 写"成品状态",不是"裸金属状态"…
阅读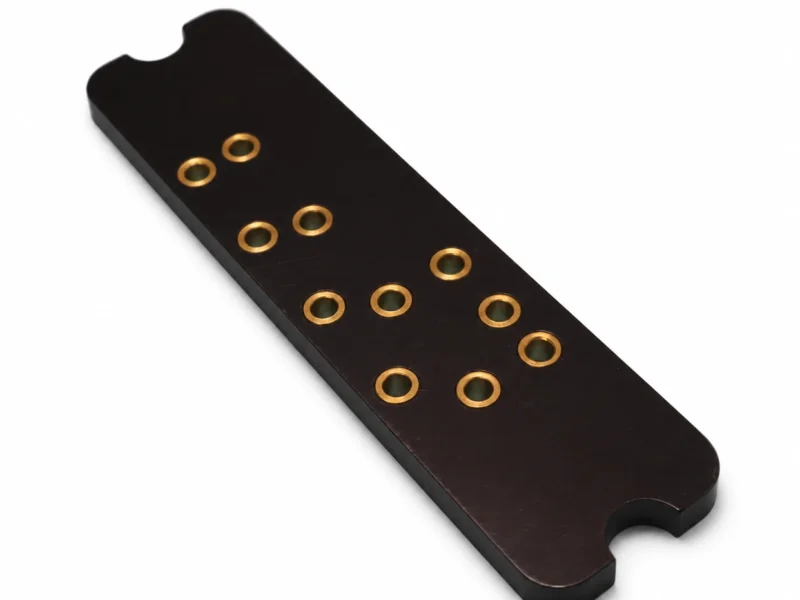
制造指南
夹具设计:怎么定位一个零件让它每次都落回原位
工程摘要。 夹具不是"把零件拿住",是把它六个自由度定死、让同一个零件每次都落在同一个位置。这一条错了,机床精度再高也救不回来——刀是对的,位置不对。规则老而简单:3-2-1 定位、不过定位、一个圆销配一个菱形销、硬的耐磨面——大部分夹具失效都能追到破了其中一条。这篇讲怎么设计一个能重复的夹具,而不是一个看着结实的夹具。 景艺欣加工的真实装配夹具。 零件有六个自由度——夹具要一次全去掉 一个自由的刚体能沿三个方向平移(X、Y、Z)、能绕三个轴转动(俯仰、偏摆、翻滚)。夹具真正的活就一件:把这六个都去掉,经典方法是 3-2-1——三个点定主平面、平面上两个点定一条线并止住转动、最后一个点止住最后的运动。三加二加一等于六。所有定位方案都是它的变体。当夹具"不重复"时,第一个要查的就是:它是不是真去掉了六个,还是只去了四个、让零件在剩余两个方向上晃。 过定位和欠定位一样糟 本能的反应是多加销、多加压板图个保险,结果往往更糟。零件不是绝对刚性的,一个在它需要的六个之外还约束更多地方的夹具,是在跟自己较劲:多出来的接触推零件、零件推回来,它就定在一个有应力、被扭着的位置,你一夹紧它就变。这就是过定位——在刀还没碰到零件之前,就先引入了内应力和变形。正确的方案正好去掉六个自由度、不多不少。多出来的销只该做"不定位的支撑",或者做"只压紧、不决定位置"的压板。 景艺欣加工的真实定位销套件,白底。 圆销加菱形销:防止卡死的那个技巧 当两个孔来定位一个零件,两个圆销会卡死——两孔的中心距从来不是正好名义尺寸,两个圆销为它较劲,零件就坐不下去。标准解法是一个圆销、一个菱形销(削边销):圆销定住 X 和 Y,菱形销两侧削平、只定转动,让第二个孔的中心距公差被吸收掉。同一个逻辑决定了销型的选择——圆销用于两轴的正确定位,菱形销用于第二个孔不该过定位的场合,锥销用于毛坯件上的导入与自定心。选销型是定位决策,不是采购决策。 销和衬套的配合,才是重复定位精度所在 在一个要装夹上千次的夹具上,定位销会磨损、夹具上的孔会磨损,重复精度在它明显坏掉之前就已经漂了。把硬衬套压进夹具体、再配一根硬销,才是让位置在整个夹具寿命里保持的东西:衬套替夹具体承受磨损,磨了还能换。销和衬套的配合是有意的平衡:紧到能准确定位,松到操作工不用锤子就能装进去。把这个配合、以及两者的材料和硬度写清楚,否则重复精度就是猜。 压板负责压紧,不负责定位 压板的活是把零件压在定位件上,不是把零件推到位置上。一个既压又定位的压板,会在拧紧时把零件挪走,操作工越使劲它挪得越多。设计上要让压板把零件推向定位件、而不是推离;夹紧力要可重复——给压板一个扭矩规格,或用过了死点的肘夹,每次给一样的力。薄的或软的零件上,重压板是另一个变形源;在压的地方下面垫支撑,别让它压弯进夹具里。 夹具自己的材料和热处理为什么重要 夹具是一件"拿来用"的精密件,不是一件"拿来夸"的焊接件。它的定位面会磨、销会磨,它的精度只等于它的硬度和稳定性。定位销和衬套通常用淬硬工具钢;板件要去应力,重复精度要紧的地方还要在磨损面淬硬或做镀层。一个软夹具第一天量着完美,第六个月就漂了。如果夹具要在十万次循环里守住 ±0.01mm,那么是耐磨面——不是底板——决定设计。 我们做什么,不做什么 我们加工夹具底板、定位销和衬套、装配与检具、以及模块化夹具组件,按图纸做,定位面和配合按约定加工和检验。我们能加工淬硬和预硬材料,做到设计要求的配合。…
阅读常见问题
常见问题解答
AI 液冷与机器人零件能提供什么?
定制液冷板、安装基座、冷却喷嘴与散热组件,兼顾散热与结构,具体性能以测试为准。
AI 液冷与机器人领域能提供哪些精密零件?
面向 AI 算力与机器人的定制液冷板、安装基座、冷却喷嘴与散热组件。 具体品类、材料与公差按客户图纸与 DFM 评审确定。
如何获取报价与打样?
请提供 2D 图纸(DWG/PDF)或 3D 模型(STEP/IGES),并注明材料、关键尺寸、表面处理、数量与使用工况,以便给出可执行报价。
请求报价
正在做AI 液冷与机器人项目?
告诉我们应用、材料与公差,我们在报价前先评审图纸。