本文目录
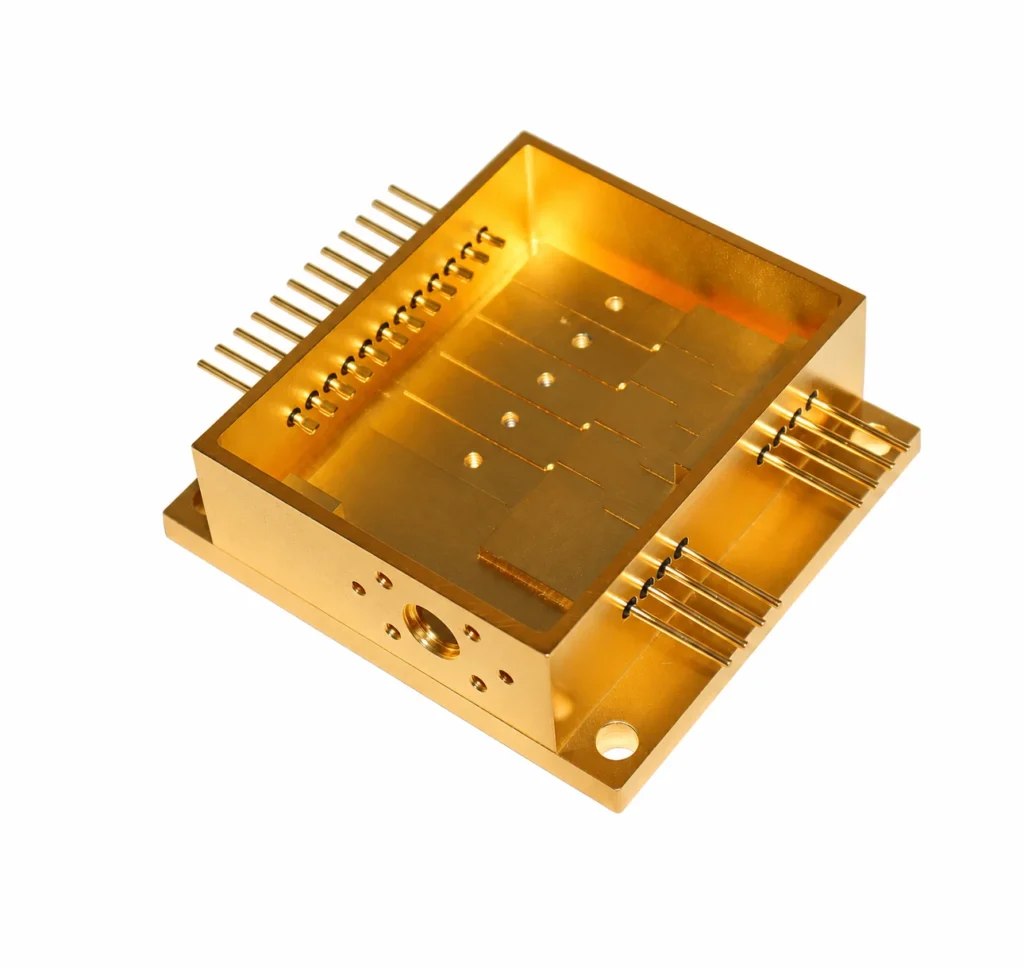
工程摘要。 加工一个铝壳体,是三件互相打架的事:切的时候会偏的薄壁、要在不刚性的零件上守住的公差、以及最后一道阳极氧化——它恰好会改掉你刚守住的尺寸。任何一件搞错,壳体就装不上。这篇讲怎么让这三件事对上:哪里壁太薄、哪些尺寸会被阳极氧化动、以及怎么把”成品状态”而不是”裸金属状态”写进图纸。
最先出问题的是薄壁
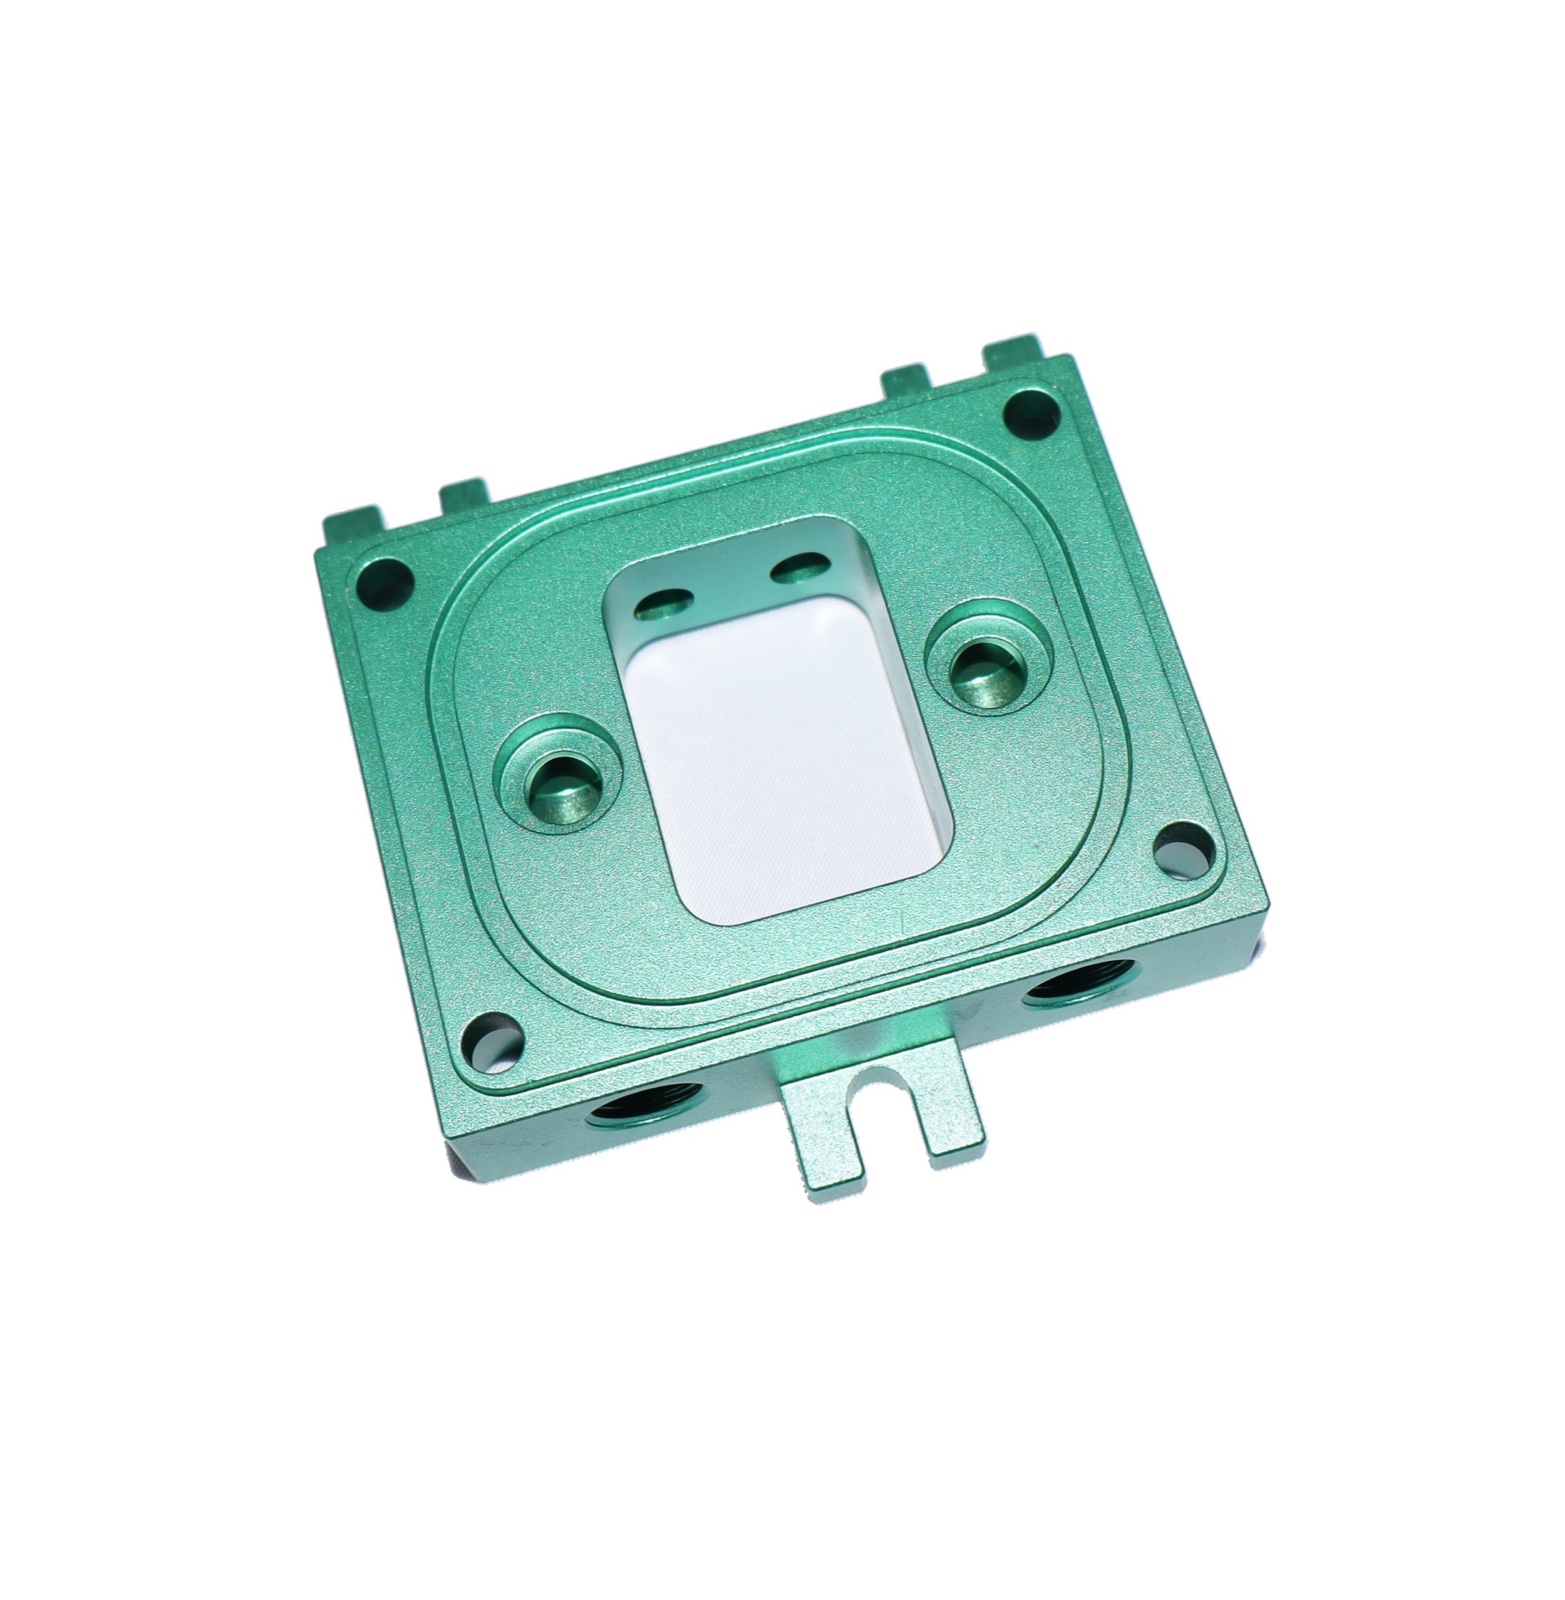
铝好切,这就诱使人把壁留薄来减重——而薄壁正是壳体翻车的地方。一条高的薄壁切削时会被刀具推开、切完再弹回来,留下振纹、把尺寸带走。预测麻烦的不是壁厚本身,而是长径比——壁高除以壁厚:高长径比的薄壁会动,同样壁厚、矮而厚的壁不动。设计如果非要薄壁,就得加筋或凸台把它撑住,或者把壁高降下来。去加工一条几何上根本守不住的壁,就是报废一个毛坯的做法。
装夹和残余应力:下机之后才动
两种变形会打到铝壳体上,图纸上都看不见。装夹:一条薄壁被夹得太死,切的时候被压变形,松开后弹回,于是加工面就不在刀走过的位置了。残余应力:从板材或型材上去料,释放锁在料里的应力,零件几小时、几天后才动——检验时是平的,装配时拱了。对有临界面的壳体,要求一道去应力工序,并且要在零件稳定之后量平面度,不是一下机就量。薄件上软爪、薄底下面垫支撑不是可选项,它们是让零件待住公差的保证。
阳极氧化会”长大”表面——还会动你的配合
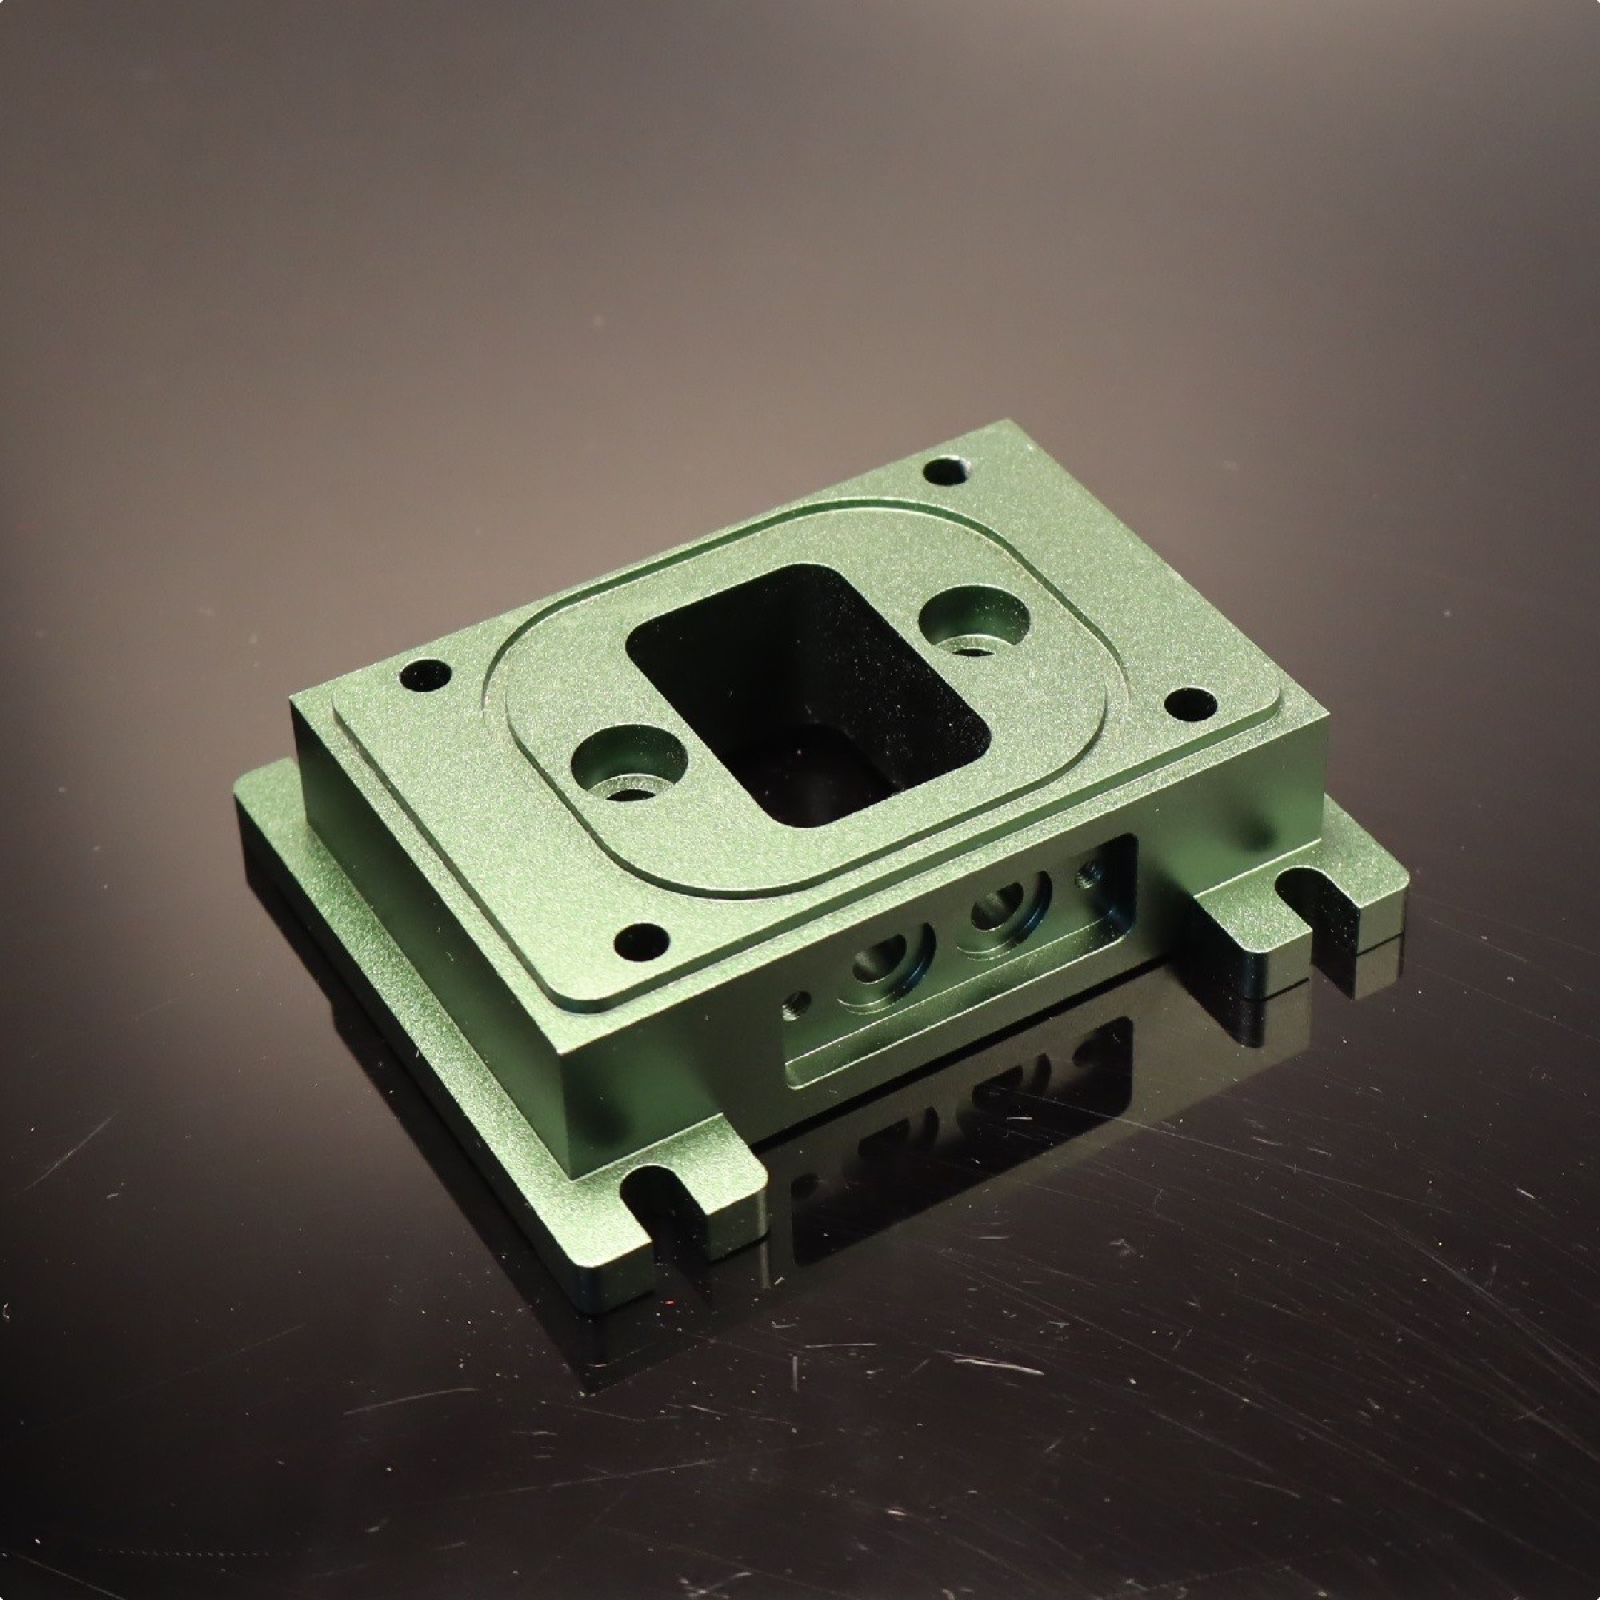
这是大多数图纸漏掉的坑。阳极氧化不是在表面铺一层,而是一层氧化膜,一部分往里长进铝里、一部分往外长出来。常规 Type II,大约三分之二向内、三分之一向外。15µm 的 Type II 长在轴上,每侧向外约 5µm,直径就长大 10µm;同一层长在孔里,孔径就缩小约 10µm。所以外径加工完会略大、孔径略小,一个螺纹或轴承配合就可能超差。如果孔、轴、螺纹或定位面控制装配,图纸必须写明阳极氧化之后的成品尺寸,车间得把裸金属做小或做大去凑它——或者干脆把那个面遮蔽起来、根本不镀。
写”成品状态”,不是”裸金属状态”
铝壳体图纸上有用的一件事,是讲清楚哪些尺寸是裸金属的、哪些是阳极氧化后的成品。标出镀后必须守公差的那些面;标出要遮蔽的面;给出阳极氧化类型和厚度;说明成品尺寸怎么检。一张只写”做阳极氧化”、所有尺寸都按裸金属给的图,做出来的零件是”镀前对、镀后错”。表面处理规格和尺寸规格是同一份规格,不是两份。
螺纹、孔、配合面各有各的决定
- 螺纹:镀了阳极氧化的螺纹会变紧,细牙小螺距甚至拧不进。遮蔽螺纹,或按镀后配合去切——图纸上定。
- 孔和轴承配合:孔径缩小约两倍的单侧生长量;把余量设计进去,或遮蔽后在镀后铰孔。
- 密封面或配合面:要压平密封的面通常应遮蔽——氧化层硬、边缘可能不匀,遮蔽的加工面比镀过的面封得更好。
- 外观面:这些可以放心阳极氧化,颜色和耐磨层正是用在这种面上的。
选材料也是加工方案的一部分
6061 切得干净、阳极氧化效果也好;7075 更强,但它的阳极氧化和可加工性表现不同。合金和状态决定了零件会动多少、壁能做多薄、表面处理出来什么效果——所以它该和公差放在同一个对话里,而不是处理完再单独谈。(选材这一侧可看我们 6061 vs 7075 那篇。)
我们做什么,不做什么
我们 CNC 加工铝壳体——铣腔、壁、孔、螺纹和安装面——从板材或型材做,用 6061、7075 及其它牌号,按你指定的成品状态加工,包括阳极氧化的余量和遮蔽面。关键面和孔按约定检验。
如果图纸没给阳极氧化的长大量,我们不承诺一个裸金属尺寸镀完还能守住,并且会在切之前说、而不是切之后说。当一条壁相对高度太薄、某个孔需要余量、或某个螺纹该遮蔽时,我们会告诉你——这些在图纸上改很便宜。
询价该带什么
请提供:图纸版本、2D工程图与STEP模型;合金与状态;壁厚和薄特征;哪些尺寸必须在阳极氧化后成立、哪些是裸金属;阳极氧化类型(II 或 III)、厚度和颜色;哪些面遮蔽、哪些镀;控制装配的螺纹和孔配合;以及检验与判据。有了这些,我们报的是一个镀完还装得上的壳体,不是一个只在镀前装得上的壳体。
常见问题
孔在镀前量对了,镀完却装不上,为什么? 阳极氧化向内也向外长;孔径缩小约两倍的单侧生长量——15µm Type II 大约缩 10µm。孔得按这个量做大,或遮蔽后镀完再铰。这是图纸决策,不是加工失误。
铝壁能做多薄? 没有一个统一数字——决定它守不守得住的是长径比(高度除以厚度)。同样壁厚,矮而厚的壁能比高的更薄。如果高度逼得壁薄,就加筋或降壁高;别指望机床能守住一条几何上就软了的壁。
密封面要不要在阳极氧化前遮蔽? 通常要。氧化层硬、边缘可能不匀;遮蔽的加工面封得更平、也更守尺寸。在图纸上标出来——一句”把零件做阳极氧化”不会告诉车间哪个面必须裸露。