本文目录
工程摘要。 一块液冷冷板上有两个面,干的是两件事,而大部分漏液问题,都来自把这两个面当成一个。贴着芯片的那个面负责导热;冷却液被密封住的那个面负责在压力和温度循环下不漏。图纸上的”平面度”在你说清是哪个面——自由态还是锁紧态——之前,等于没写。这篇专讲密封面:O 型圈沟槽、法兰刚度、焊接密封与弹性密封、以及怎么检你实际做出来的东西。
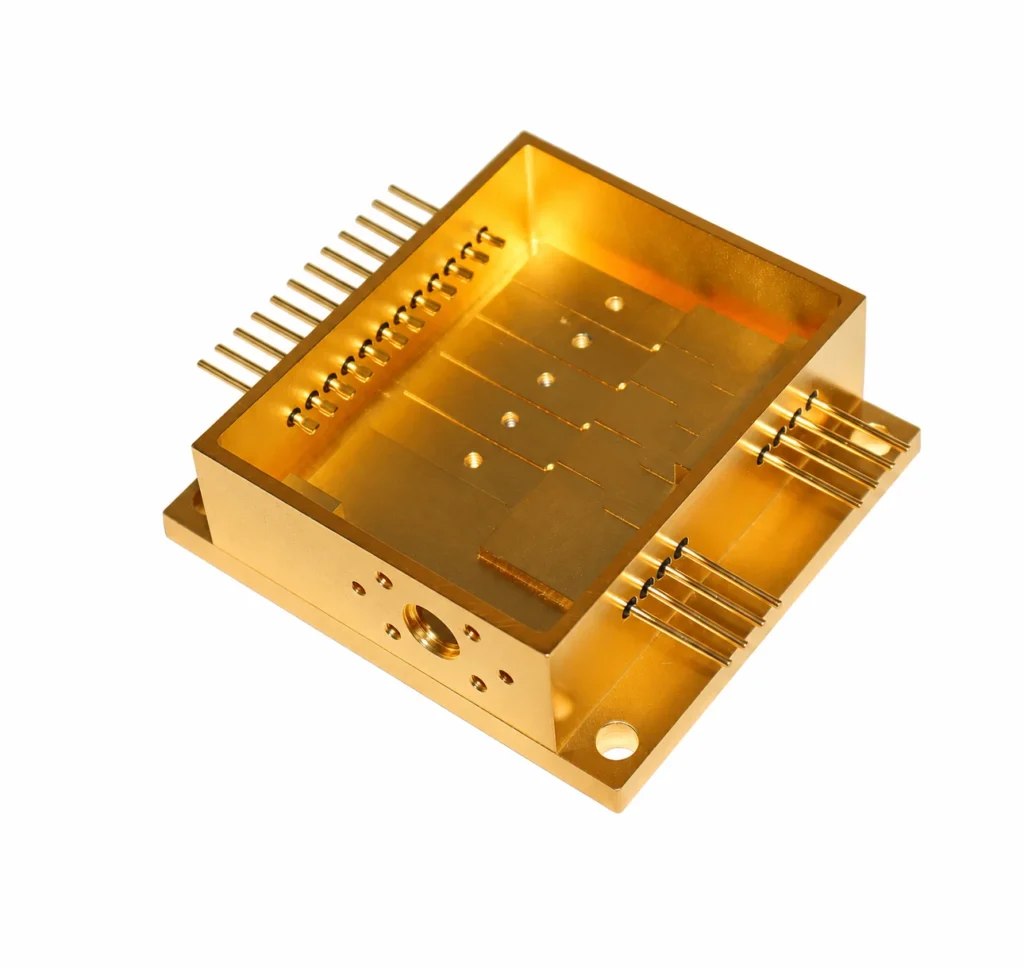
结合铝液冷板产品和精密连接能力评审密封设计,具体连接方法与检测范围需随图纸确认。
冷板的两个面,不是同一个问题
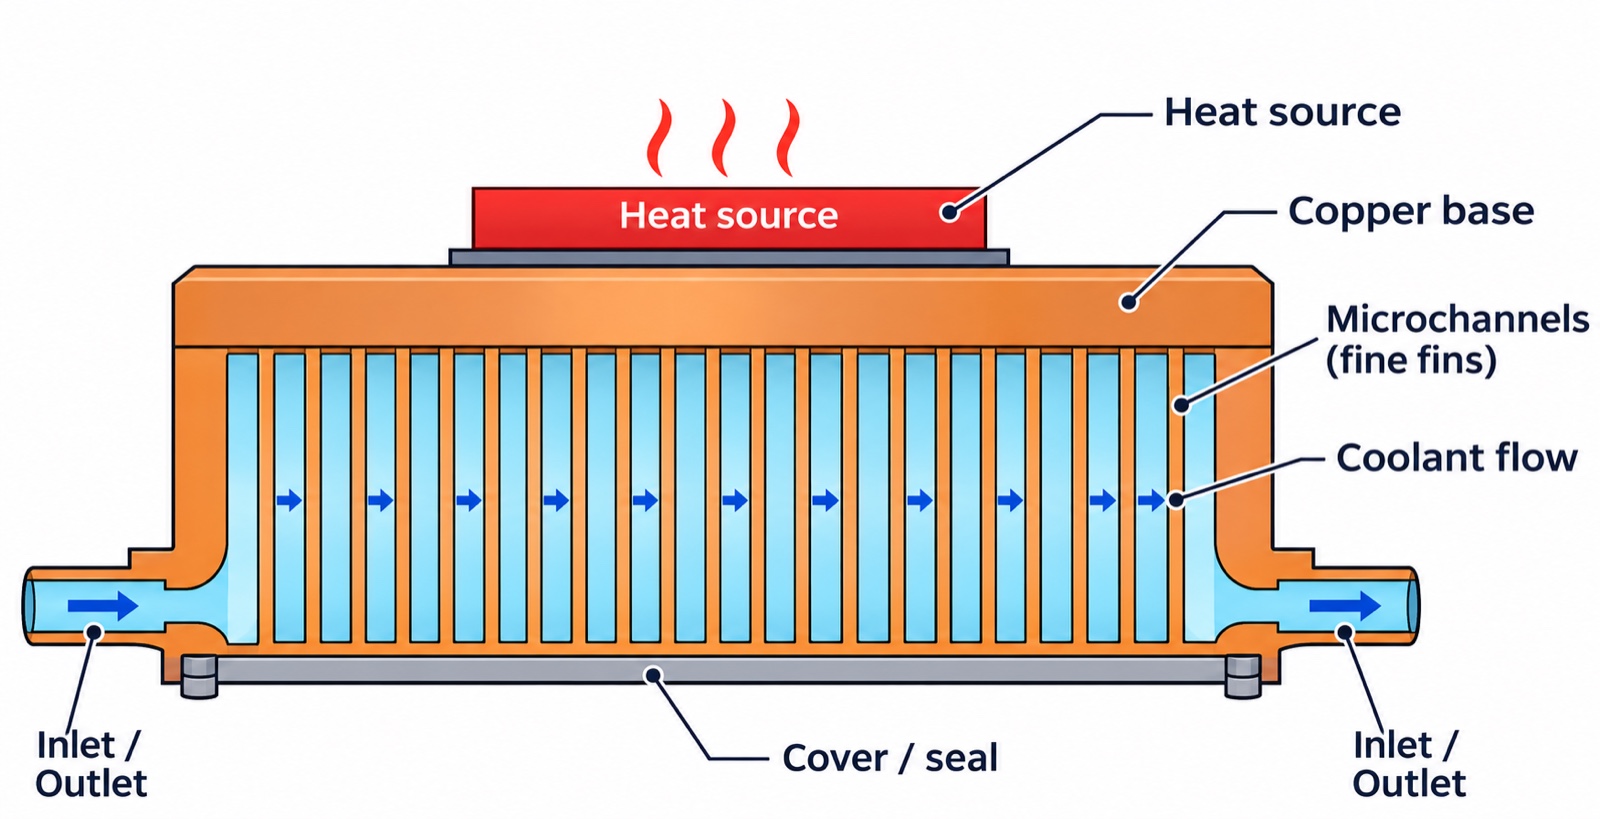
冷板顶面压在芯片或导热垫上,它的活是把热穿过一层薄界面传出去。冷却液进入、盖板或歧管接合的那个面,是密封面,它的活是在压力下、经年累月的温度循环里把流体关住。两者测法不同、写法不同、失败的成因也不同。一块板可以芯片侧的平面度极好,却照样在端口沟槽处渗漏——因为沟槽深度、法兰刚度或螺栓布局不对,而这些没有一样是芯片侧那个平面度数值能反映的。
当图纸只写”平面度 0.05mm”时,要问清楚:是哪个面、哪个状态。在宽流道上方的薄盖板上,自由态和锁紧态平面度的差别,可能比公差本身还大。
平面度是有状态的——密封面是在锁紧状态下漏的
真正会漏的那个数,是按实际扭矩把零件锁到配合面上之后测的,不是平板台上测的。机加工会释放残余应力,夹紧又把应力加回来。两块螺栓排之间的宽薄盖板,会在螺栓之间拱起。所以密封面必须在**装配状态**下规定,写明夹紧力和螺栓布局——这意味着工厂得做一套夹具去验证它,而不是只在花岗石平台上量一下。
行业里对机加工冷板的通行做法,平面度大致落在 300mm 跨度内 0.02–0.05mm 这个区间,按图纸要求的方式测。这是一个**加工厂普遍引用的参考量级,不是某块板的保证值**——宽薄盖板和小厚块不可能共用一个数字,真正需要的值取决于密封形式、压力和配合件的刚度。
O 型圈沟槽:深度、宽度,还有那个没人查的角
对弹性密封来说,控制密封的是**沟槽**,不是那个平面。三个尺寸决定 O 型圈封不封得住:槽深(决定压缩量)、槽宽(决定填充量与滚动余量)、槽底与槽壁的表面粗糙度(底太粗,O 型圈下面就是一条泄漏通道)。冷板密封槽常见的加工目标是深度约 ±0.02mm、槽底粗糙度约 Ra 1.6μm 或更好;硬密封和高压要求更紧。这些当作**通用行业数值**看,并回到你的密封件厂家给出的压缩量推荐去确认——定真正目标的是 O 型圈数据表,不是图纸模板。
车间里两个决定良率的细节:**先铣槽再去毛刺**,否则去毛刺刀会把毛刺卷进密封路径;以及**检查槽底是否连续**——用磨损的刀片留下的接刀台阶,O 型圈跨不过去。
螺栓、法兰,以及为什么密封会在中间张开
被螺栓压住的密封面,就是一根架在支座之间的受弯梁。螺栓把两边压下去,中间就会翘起来,除非法兰足够刚、或螺栓间距足够密。这就是为什么一块在台架上能保压的板,装到会把它的形状拉变形的歧管上之后会渗。两条实用规则:螺栓间距相对法兰宽度要足够密;同时**把配合面的平面度也规定进去**——平的盖板压在翘曲的歧管上,照样张开一道缝。
焊接密封还是弹性密封:两种密封,两种失效模式
- 钎焊或焊接密封(搅拌摩擦焊、钎焊、扩散焊):没有要更换的 O 型圈,但接头质量从外面看不见。它靠检漏和切样件来证明,不靠外观。一个通过保压的接头,仍可能在针孔处通不过示踪气体测试。
- 弹性密封(O 型圈或垫片):可维护,能容忍轻微的不平,但它依赖的压缩量会随时间和温度松弛。它是靠压缩永久变形和沟槽损伤失效的,不是靠开裂。
同一个零件上混用两种——焊接本体加 O 型圈端口——很常见也没问题,但每个接口都要按各自的标准规定和检测。别以为端口的一次检漏就证明了本体的焊缝。
怎么检你实际做出来的东西
保压和示踪气体(氦检)不是同一种检测,通过一个不代表通过另一个。工作压力下的保压测试,证明的是零件在保持时间内顶住了静压;它可能漏掉只在温度下或示踪气体下才显现的微漏。氦检能发现更小的泄漏,但只在你探针够得到的地方。要写清楚:用哪种检测、什么压力、什么温度、什么判据、什么仪器——只写”已做检漏”是标签,不是规格。对高可靠冷板,现实的顺序是:耐压试验 → 密封接头氦检 → 温度循环 → 复检,因为正是循环会把边缘的密封撬开。
密封面上的表面处理与镀层
密封面不是藏表面问题的地方。阳极氧化和电镀会长出一层,改变槽深和槽底粗糙度;密封槽上镀层太厚或不匀,会把一个好槽变成一个漏点;而该镀却被遮蔽的区域会腐蚀。如果零件要阳极氧化或电镀,就在图纸上跟槽尺寸一起写明,让槽按**成品的镀后状态**加工,而不是按裸金属状态。
我们做什么,不做什么
我们加工铝、铜冷板,开冷却流道,切密封槽和端口螺纹,并按图纸检验。设计需要接合本体时,我们加工并准备接合面,可按经确认的设计执行连接工艺;接头靠约定的检漏来证明,不靠外观。
我们不把某个平面度、沟槽公差或漏率当作”厂标”对外承诺,因为正确的值取决于你的密封件、压力、法兰和配合件。除按图纸约定并实测之外,我们不声称某个气密等级。把密封形式和工况给我们,我们来定一个做得出来的沟槽,和一套对得上它的检测。
询价该带什么
请提供:图纸版本、2D工程图与STEP模型;哪个面是密封面、哪个是导热接触面;密封形式(O 型圈硬度与截面、垫片,还是焊接本体)以及你打算用的沟槽尺寸;平面度要求及其状态(自由态还是装配态)、夹紧力与螺栓布局;工作压力与耐压、温度范围;检漏方法和判据;以及密封区域的阳极氧化或电镀要求与厚度。有了这些,我们报的是一个可检测的密封,而不只是一块能加工出来的板。
常见问题
冷板芯片侧够平,还会漏吗? 会。芯片侧的平面度和密封面的完整性是两个不同的要求,由不同的结构实现。一块板可以过了导热面这关,却在一个太浅的槽、或一块在螺栓间拱起的法兰上渗漏。
“平面度 0.05mm”够不够用来规定密封? 单靠它不够。还要说清是哪个面、哪个测量状态(自由态还是锁紧态)、夹紧力和螺栓布局。没有这些,两家供应商会做出两块不同的板,而且都会说自己达标了。
保压测试能证明密封吗? 它证明零件在保持时间内顶住了静压。它不能证明没有氦检或温度循环才会暴露的微漏。按你需要的可靠性去指定检测。