本文目录
直接回答:把铜底板与 CNC 加工铝框连接之所以难,是因为两种金属熔点差极大(铜约 1083 °C、6061 铝约 582–652 °C)、热胀冷缩不同(约 16.9 与约 22.2 ×10⁻⁶/K),且界面会反应生成脆性金属间化合物。成功的低温连接要在保护铝的前提下润湿两种表面(克服顽固的铝氧化膜)、控制热变形,并用测试证明气密——而不是靠”看起来连续的焊缝”。本文深入讲解其冶金原理、关键数据、制造流程与检验逻辑。
产品结构与选材
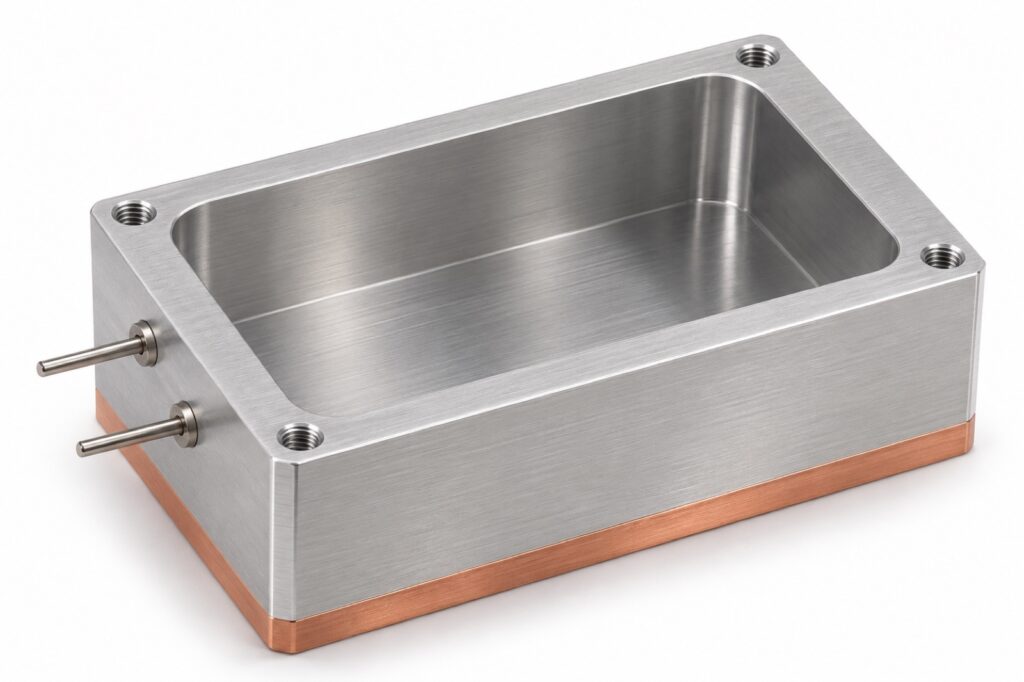
铜底板提供导电结构基座与潜在传热路径,其平面度、表面洁净度与接口几何影响装配质量。铝框形成深矩形腔体与安装结构,需控制刀具刚性、壁面直线度、残余应力与接合面几何。矩形连接界面——长边与四角——在接头间隙、钎料分布与温度均匀性上带来挑战。
为什么用铜+铝
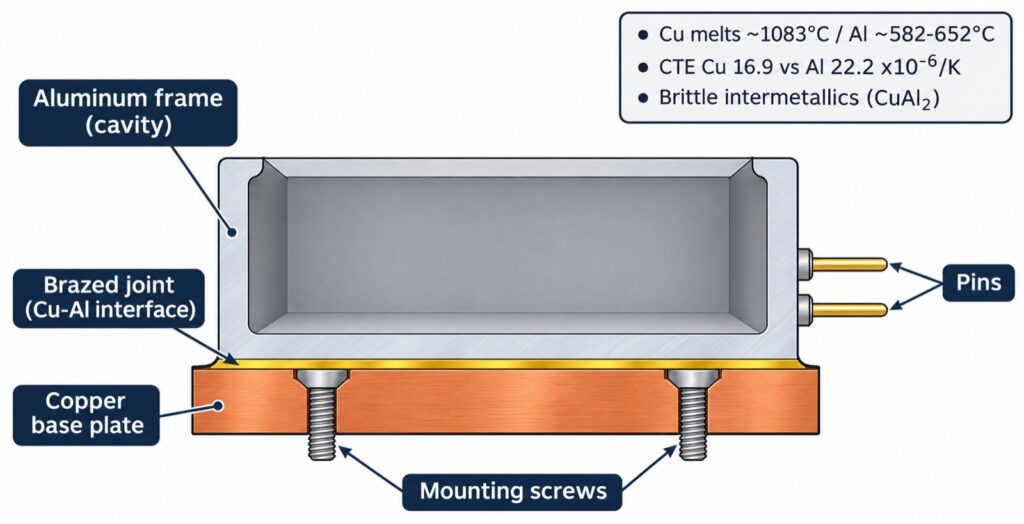
把铜的传热能力与铝的轻量、易加工结合,对热-力结构壳体很有吸引力。代价是异种金属连接把多个物理问题集中在同一界面——熔点差、氧化膜、膨胀失配与金属间化合物——都由所选钎料与时间—温度曲线决定。
难点一:熔点差异
参考熔点让差异一目了然:纯铜熔点约 ~1083 °C(C11000 ≈1083 °C),6061 铝在约 582–652 °C 区间熔化。连接工艺必须在远低于铝固相线的温度下工作,确保铝结构不受威胁,同时形成足够强度的结合。钎料兼容性、升温速率、峰值温度、保温时间与冷却条件都至关重要。某一工艺属”软钎焊”还是”硬钎焊”,取决于钎料液相线温度:一般低于约 450 °C 属软钎焊,等于或高于 450 °C(低于母材固相线)属硬钎焊——具体工艺名称应以实际钎料与规范为准。
难点二:氧化膜与润湿性差
铝表面会形成顽固的氧化铝(Al₂O₃)膜,阻碍钎料润湿;铜表面也需充分清洁。表面处理、氧化物控制以及适当的钎剂或可控气氛,是一致性连接的核心。生产中通常意味着采用配适当钎剂的受控气氛钎焊(CAB),或不需钎剂的真空钎焊(VAB)——两者各有工装与洁净度要求。
难点三:热膨胀失配
铜与铝膨胀不同。CDA 参考线膨胀系数约为铜(C11000/C12200)16.9 ×10⁻⁶/K、铝 22.2 ×10⁻⁶/K。自由差异位移可用 ΔL = α·L·ΔT 估算。以 300 mm 长度、60 K 升温为例:铜约膨胀 0.30 mm、铝约 0.40 mm——在 300 mm 上相差约 0.095 mm(600 mm 时约 0.19 mm)。由于结合件并非自由条带,该数值是支撑与热循环设计的评审输入,而非留缝量:界面约束、支撑、接头刚度与可能的塑性变形都会影响真实应力。
难点四:界面反应(脆性金属间化合物)
取决于钎料与连接温度,铜铝界面会生成脆性金属间相(如 CuAl₂ 及相关 Cu–Al 化合物)。反应层过度生长会降低接头韧性,使接头在热循环下易开裂。选材与经过严格控制的合格时间—温度工艺(保持反应层薄而均匀),是保护接头完整性的关键。
难点五:连续矩形接头
细长的矩形界面及四角需要一致的接头间隙与钎料分布。局部间隙、受热不均或错位,会导致连接不完整或可见缺陷。外观连续的焊缝本身并不能证明气密。
难点六:连接后尺寸精度
产品必须在热处理之后满足图纸要求,而非仅加工前。平面度、腔体尺寸、垂直度与安装孔位置应在连接后检测,功能需要时增加相应测试。膨胀失配与热变形使连接后检验必不可少——连接前尺寸可能有误导性。
关键数据一览(评审输入)
| 材料 | 参考熔点(约) | 线膨胀系数(约) |
|---|---|---|
| 铜(C11000) | 约 1083 °C | 约 16.9 ×10⁻⁶/K |
| 铝 6061-T6 | 约 582–652 °C | 约 22.2 ×10⁻⁶/K |
数值引自 CDA 表与标准参考数据,仅供定位;实际设计请使用随合金与温度变化的数据。
CNC 加工要点
铝框需深腔加工,关注刀具悬伸、颤振、壁面几何、毛刺与去料变形。铜加工需控制毛刺、表面质量与底板平面度。加工接合面时应结合连接工艺设计——若几何为接头间隙、钎料进入与夹持预留,连接会更容易控制。
典型制造流程
(1)评审 2D/3D 图纸、材料牌号、关键尺寸、接头要求与工况;(2)准备指定铜、铝坯料;(3)精密 CNC 加工底板、腔体、安装特征与接合面;(4)按所选钎料与工艺清洁并准备表面;(5)装配与工装,控制对位与接头间隙;(6)按合格曲线与兼容钎料实施受控温度连接(软钎焊或硬钎焊);(7)后处理清洗;(8)按约定验收标准检验;(9)防护包装与交付。
检验与验证
检验通常包括:底板平面度(热变形)、框架垂直度(结构对位)、腔体尺寸(装配配合)、安装孔位置(安装接口)、接头外观(可见缺陷),以及必要时的接头强度与泄漏测试。方法与验收限值须由图纸与客户要求确定。气密性、机械强度与可靠性无法凭照片推断。
潜在应用
包括半导体激光设备、光学与光子组件、工业电子、科学仪器、精密检测系统与定制热管理模块。是否适合某一应用需经工程验证。
一体化制造能力
景艺欣通过 CNC 加工、按材料区分的表面处理、自有钎焊设备与尺寸检测,支持定制精密零件。早期把加工与连接因素整合考虑,可提升可制造性并降低装配风险。实际连接可行性取决于指定合金牌号、钎料、服役条件与合格性要求。
常见问题
铜铝连接是软钎焊还是硬钎焊?
取决于钎料液相线温度——低于约 450 °C 一般属软钎焊,等于或高于 450 °C(低于母材固相线)一般属硬钎焊。正确名称由实际钎料与规范决定,而非由被连接的金属决定。
接头为什么会变形?
主要来自热膨胀失配(约 16.9 与约 22.2 ×10⁻⁶/K)及热循环产生的残余应力。接头设计、工装与受控冷却可抑制,但仍需连接后尺寸检测。
接头为何会变脆?
因脆性 Cu–Al 金属间化合物(如 CuAl₂)过度生长。通过受控时间—温度曲线与合适钎料保持反应层很薄,可保护韧性。
外观能证明气密吗?
不能。连续焊缝仍可能泄漏;只有按约定方法与限值的泄漏或耐压测试才能证明密封。
工程要点
核心挑战不只是把铜与铝接合,而是在获得合适接头的同时保留精密加工壳体的几何与功能。最强的制造路径,是把选材、接头设计、CNC 加工、热处理与连接后检验串成一条受控流程。
聊聊你的铜铝定制组件
正在开发定制铜铝壳体或异种金属组件?欢迎向景艺欣提供图纸、材料牌号、关键公差、预期工况与检验要求,以便开展工程评审。
参考资料
- Copper Development Association,《Architectural Applications》(表 14 线膨胀系数)与《Copper for Busbars》。copper.org
- 熔点与硬度参考数据(C11000 铜 ≈1083 °C;6061-T6 铝 ≈582–652 °C)。参考表
- 受控气氛钎焊(CAB)与真空钎焊(VAB)——工艺背景。Seco/Warwick
以上数据仅供工程定位引用。实际钎料、工艺温度、接头强度、气密性与公差以批准图纸与验证记录为准;本文不宣称任何已实现的具体数值。