本文目录
直接回答:铜微通道热沉通过在导热性极高的铜件上加工(或铲削)出大量细窄流道,让冷却液穿过这些流道,从而在很小的面积上带走极高的热流密度。真正的工程难点不是”开槽”本身,而是在保持薄鳍直立、无毛刺、内部洁净、连接后不漏的前提下,把流道宽度、深度与间距控制在百分之几毫米级。本文深入讲解其物理原理、制造难点、关键参数与验证方法。
什么是微通道热沉
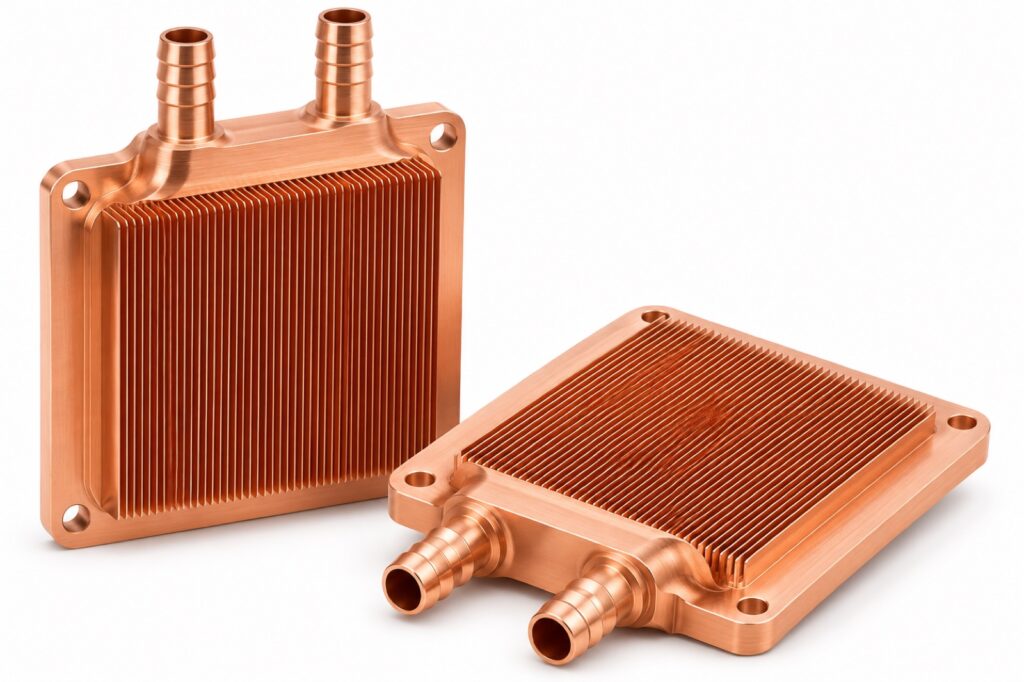
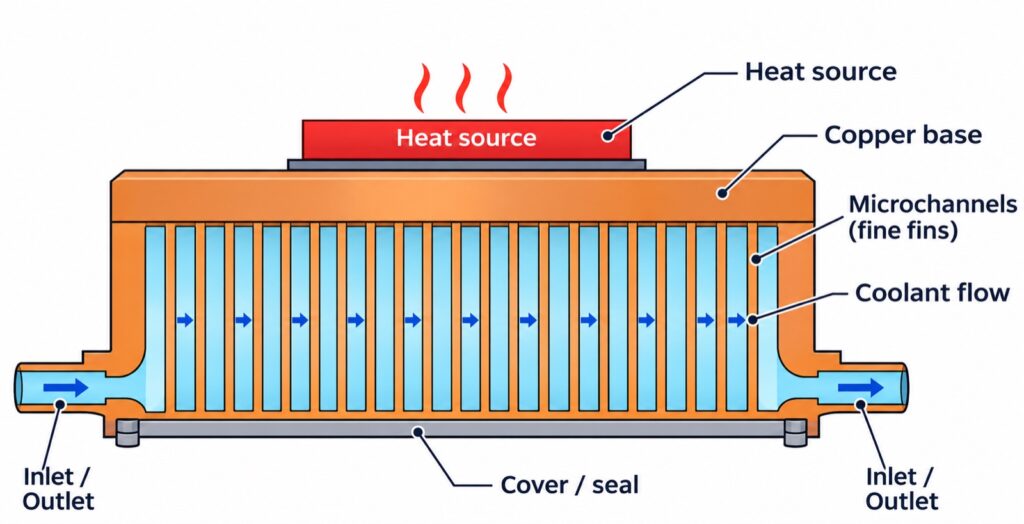
微通道热沉是一种液冷冷板,其内部冷却流道很窄——宽度与深度通常在 0.1–1 mm 量级,单个零件上流道数量可达数十至数百条。该概念由 MIT 林肯实验室在 1980 年代(Tuckerman & Pease)奠定:微通道热沉证明,很小的水力直径能带来极高的单位体积换热系数——这正是紧凑铜块能冷却常规鳍片在同尺寸下无法应对的高热流器件的原因。
决定设计的物理原理
热性能通常用热阻 Rth = ΔT / Q(K/W)表示,即每瓦热量引起的热源高于冷却液的温升。液冷冷板的 Rth 是多个串联热阻之和:
- 导热:经铜基体与流道壁(铜越厚、热路越短越低);
- 对流:由流道壁向冷却液换热——占主导,流道越细换热面积密度与换热系数越高,但压降代价更大;
- 流体升温:冷却液沿流路吸热升温(由质量流量×比热决定);
- 界面:器件与冷板之间的接触热阻——通常用导热界面材料与平面度/接触压力管理。
流道越窄,对流换热系数与润湿面积越高,Rth 越低——但水力阻力大致随流道尺寸的某个高次反比上升,因此流道越细,压降上升越陡。微通道设计本质是热阻与泵送功耗之间的权衡,并非”越小越好”。这就是铜微通道项目的核心工程矛盾。
为什么用铜
铜的导热系数约为 ~380–400 W/(m·K),是铝的数倍,可降低 Rth 中的导热占比,并把热量侧向铺展进流道阵列。代价是密度更高、材料成本更高,且切削时比铝更易产生毛刺与积屑。
制造难点(以及”做好”的标准)
难点一:细流道几何一致性
流道宽度、深度、间距与直线度必须同时受控。流道越窄、数量越多,刀具刚性、磨损、振动与排屑就成了限制因素。稳健工艺先锁定关键尺寸及其可检测性,再选刀具、装夹、加工顺序与检验方法——例如铲削或精密铣槽配合确定的刀路、稳定装夹,以及在线或事后尺寸验证(光学或细探针 CMM)。
难点二:薄鳍稳定性
流道间的铜鳍很薄,对切削力、夹紧力与残余应力敏感。过大的去料量或不当装夹会造成壁厚不均、局部弯曲或鳍片损伤。受控切深、均衡刀路、充分支撑与去应力顺序,可把鳍片控制在图纸要求的位置。
难点三:铜材毛刺控制
高导热铜易产生积屑、翻边与细毛刺,尤其在流道入口与鳍尖。毛刺的危害是双重的:它会阻塞冷却液流动(升高压降、形成热点),且一旦流道封闭便难以去除。可行的方案要为可执行去毛刺与清洗(机械、磨粒流或化学)留出通路,而不是假设加工后的边缘可用。
难点四:封闭流道的连接与钎焊
当设计用盖板或集水区封闭流道时,连接工艺既不能让钎料进入狭窄流道,又要密封每一条边。接头间隙、钎料用量与置放、温度曲线与工装对位都关键,热循环还可能使组件变形。景艺欣具备自有钎焊设备,可结合材料与图纸评估适用的连接工艺;具体样件是否采用钎焊,应以工艺记录为准,不能凭外观推断。
难点五:内部洁净度
狭窄流道滞留切屑、毛刺、清洗残留与连接颗粒。一旦封闭,内部缺陷难以观察,因此清洁必须与工艺顺序同步规划——按结构选择冲洗、清洁度检查与流道畅通/流量验证。一块”装得起来但堵得发热”的冷板,是常见且代价高昂的失效。
难点六:密封与功能验证
产品须同时满足尺寸与工况要求。外观无法证明流道畅通、接头气密或压降达标。验证依据客户要求确定,可包括关键尺寸检测、泄漏测试、耐压测试,以及必要时的流量与压降测量。未经测试数据,本文不宣称任何具体泄漏率、耐压等级或热性能。
关键参数(典型设计范围,非产品承诺)
下表汇总决定铜微通道冷板性能的主要参数。它们仅为工程定位用的行业设计范围;任何景艺欣零件的实际数值,均以批准图纸固定,并经检测与测试验证。
| 参数 | 典型范围/说明 | 为何重要 |
|---|---|---|
| 流道宽度/深度 | 约 0.1–1 mm | 决定换热面积密度与压降 |
| 鳍(壁)厚 | 与流道宽度同量级 | 薄鳍换热好,但更难加工、更难保持直立 |
| 铜导热系数 | 约 380–400 W/(m·K) | 降低导热热阻占比 |
| 铜熔点(C11000) | 约 1083 °C | 决定钎焊温度窗口 |
| 冷却液压降 | 强烈取决于流道尺寸、长度、流量 | 与热性能的主要权衡 |
| 泄漏测试 | 按客户规范(压力/时长) | 密封性无法凭外观推断 |
需注意,”微通道”是相对概念,并无唯一固定尺寸分界。若实测尺寸不足以支撑”细流道”描述,应以”内流道”或”铣槽冷板”命名。
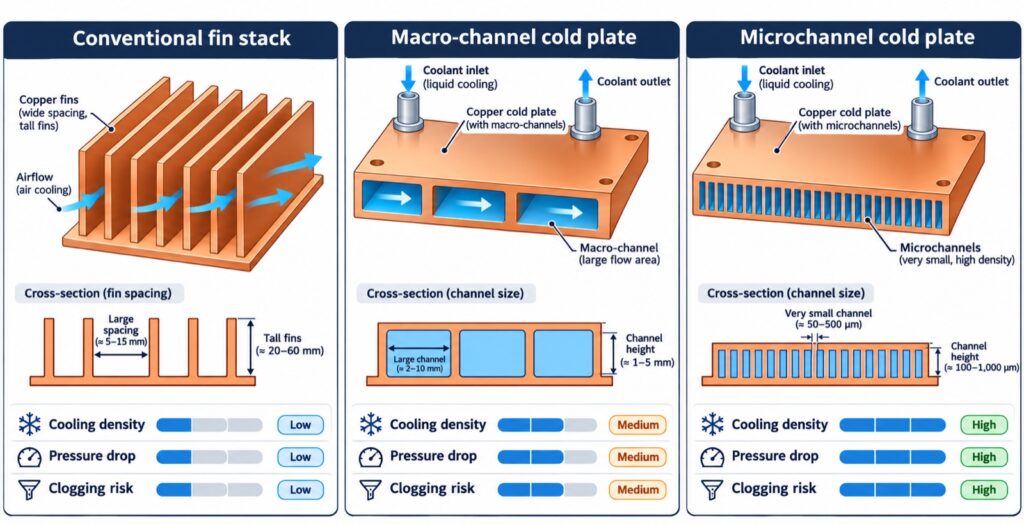
微通道 vs 宏通道 vs 常规鳍片
| 常规鳍片 | 宏通道冷板 | 微通道冷板 | |
|---|---|---|---|
| 换热面积密度 | 低 | 中 | 高 |
| 单位体积散热能力 | 低 | 中 | 最高 |
| 压降 | 低 | 低–中 | 高(流道越细升得越陡) |
| 堵塞敏感性 | 低 | 低 | 高——需过滤与洁净冷却液 |
| 制造难度 | 低 | 中 | 高(细槽、薄鳍、去毛刺、密封) |
| 典型匹配 | 风冷电子 | 激光器 Bar、IGBT、泵浦 | 超高热流器件、高密度功率电子 |
典型制造路径
①图纸与热需求评审;②材料与毛坯准备;③精密流道与接口加工(铲削/铣槽);④去毛刺与清洗;⑤按需表面处理、局部电镀或钎焊;⑥尺寸与功能检测;⑦防护包装。具体顺序由材料、结构与客户验收标准决定。
如何验证
验证是分层的:流道宽度/深度/间距、鳍厚与平面度的尺寸检测;内部洁净度与流道畅通检查;按约定方法与限值做泄漏与耐压测试;以及当应用需要时,在规定条件下做流量—压降(及热性能)测试。压力保持、液相泄漏与氦检并不等效——必须与客户约定正确方法。
工程权衡
流道越密并不意味着系统级散热越好:它同时提高水力阻力、泵送需求、污染敏感性与制造成本。可制造性、可验证洁净度与装配可靠性需要结合客户的冷却液、流量、工作压力与热负荷综合评估。
常见问题
铜冷板流道能做多细?
常见设计流道宽度与深度在 0.1–1 mm 区间。对具体零件的实际下限由可加工性、可达到的鳍片直线度、去毛刺与密封以及可接受压降决定,而非某个通用数字。
选微通道还是宏通道?
热流密度极高、空间紧张,且系统能提供压力与洁净冷却液时选微通道;当更看重低压降、耐颗粒与易清洗/易连接时选宏通道。
能保证某个热阻值吗?
热阻取决于冷却液、流量、热负荷、界面与测试装置。只有同时说明并实测这些条件的数值才有意义;本文不宣称任何零件在无测试数据时的保证 Rth。
气密如何证明?
用约定的泄漏或耐压测试(方法、压力、判定限值)证明,而非目视检查焊缝。
聊聊你的铜质液冷项目
正在开发铜质液冷热沉、精密冷板或复杂内流道金属组件?欢迎向景艺欣发送 2D 图纸、3D 模型、材料要求、预计数量与关键工况,以便开展制造可行性评估与报价。
参考资料
- Copper Development Association,《Copper for Busbars》与《Architectural Applications》(热与膨胀参考数据)。copper.org
- Tuckerman & Pease,微通道热沉研究,MIT Lincoln Laboratory(微通道液冷的理论基础)。MIT LL
- 常见金属熔点与硬度参考数据(C11000 铜等)。参考表
以上数据仅供工程定位引用。产品具体的尺寸、材料、连接方式与测试结果,以批准图纸与验证记录为准。