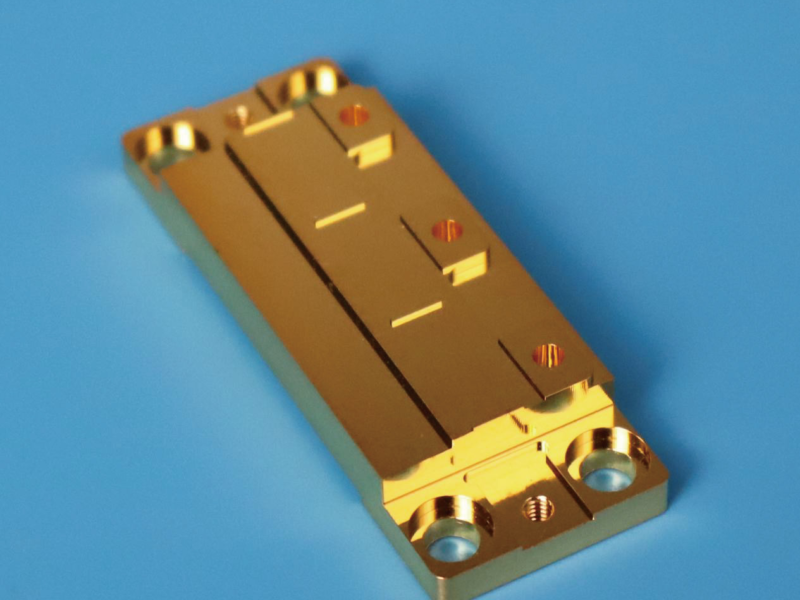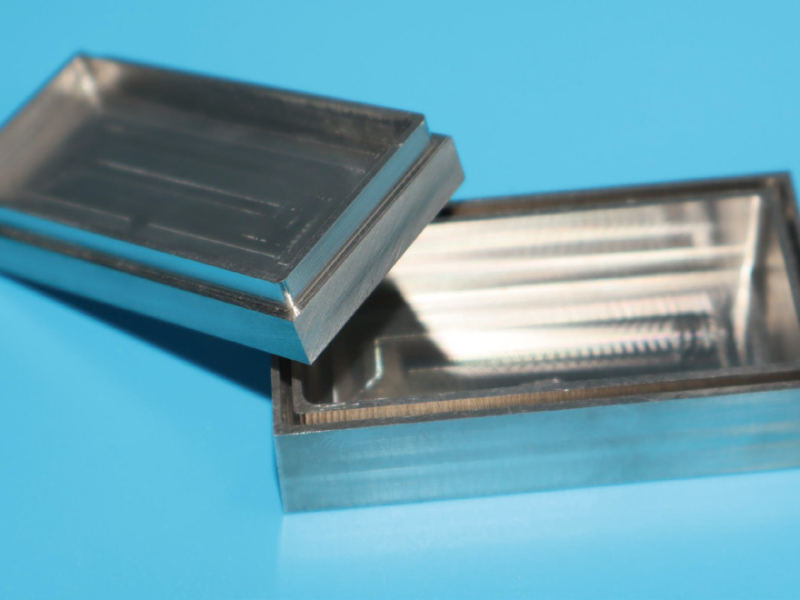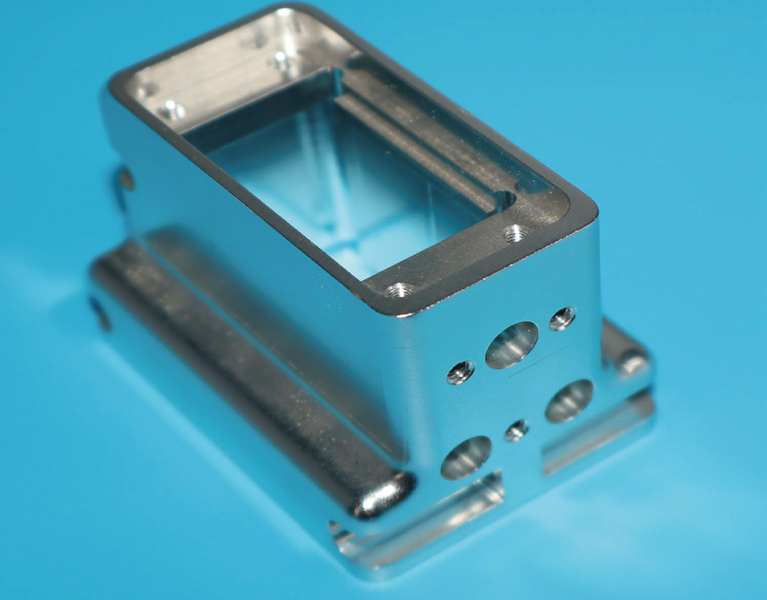

一句话:铣削是大多数几何与材料的经济默认;材料已淬硬、内圆角比任何铣刀都小、或需要无人值守长切时,线切割登场。高端零件常常两者都用:铣削去量,EDM 收精度。
各自在做什么
CNC 铣削用旋转刀具去除材料:三轴做棱柱件,四/五轴做复杂面与倒扣。几乎覆盖所有可切削材料。
线切割用带电黄铜丝蚀除一条窄缝——像一把不接触工件、超高精度的线锯。没有切削力,硬度无所谓,脆弱特征也能存活。
决策要素
材料硬度
45 HRC 以上铣削又慢又费刀;线切割切淬硬钢与硬质合金和切退火料一样从容。先热处理后精加工的件,EDM 天然收尾。
内圆角半径
铣刀留下的内角半径至少等于刀半径(实际 ≥ 0.5–1 mm);0.10–0.25 mm 的细丝让内角小一个数量级。尖角腔、齿形、窄槽是 EDM 的地盘。
公差与表面
两种工艺都能做严公差;EDM 的优势是无力加工的一致性——薄壁不变形,硬材料表面质量接近磨削。
几何类型
铣削做三维面、腔体、孔——有体积的都行;线切割做通切轮廓——冲头、凹模、模板、内cutout;盲腔与深孔扩展到电火花成形。
成本现实
| CNC 铣削 | 线切割 | |
|---|---|---|
| 成本驱动 | 机时、装夹次数 | 切割长度 × 厚度 |
| 厚板大腔 | 经济 | 按缝长计价,贵 |
| 淬硬镶件 | 困难 | 天然适配 |
| 夜间无人跑 | 常见 | 传统强项 |
混合工艺:质量所系
典型精密件流:退火态铣削去量 → 热处理 → 磨/铣基准 → 淬硬态线切割关键形面 → 精整与检验。我们铣削与电火花同厂同质量体系,基准在工序间内部传递。工艺基准公开在能力页;拿不准的图纸直接发来,工艺推荐包含在工程评审里。