本文目录
工程摘要。 机加工支架不是一个小号壳体。支架是一个开放、常常偏薄的三维零件,它的活是把别的东西固定住——所以它失效的方式不是漏液或沙眼,而是”跑位”:受力时壁会偏、加工完过一天面会翘、在台架上对得上的孔位一装上就不对。这篇讲怎么设计和询价一个 CNC 铣削支架,让它真的把位置定住,而不只是看着加工完了。
支架的难处是刚性,不是外形
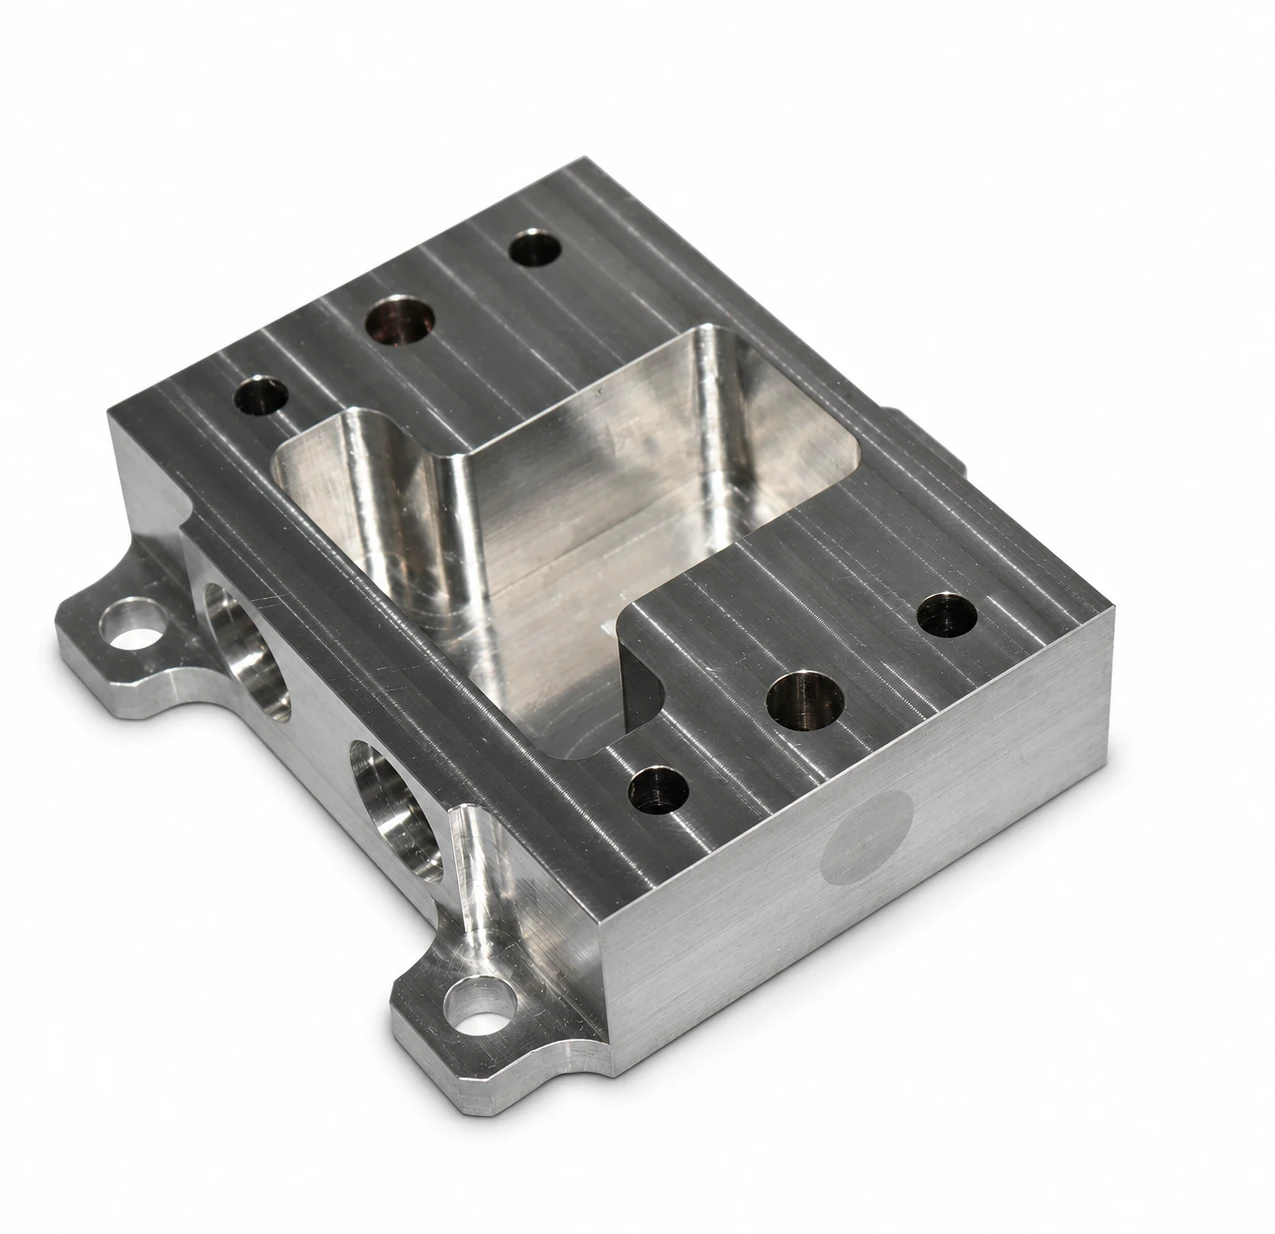
壳体是封闭的、刚的;支架是开放的,为了减重又常常做薄。这就改变了”什么会失效”。支架是”跑位”失效的:一条壁在承受的载荷下会弯,一根长耳会振,一个腔底会偏。预测麻烦的那个数不是壁厚本身,而是长径比——壁高除以壁厚。高长径比的薄壁会偏移再回弹,留下振纹、把尺寸带走;同样壁厚、矮而厚的壁就没事。所以设计支架时,问题不是”我能做多薄”,而是”这条壁在它这个高度上,有没有足够的支撑、或者一根筋”。
装夹与残余应力:下机之后才翘的那部分
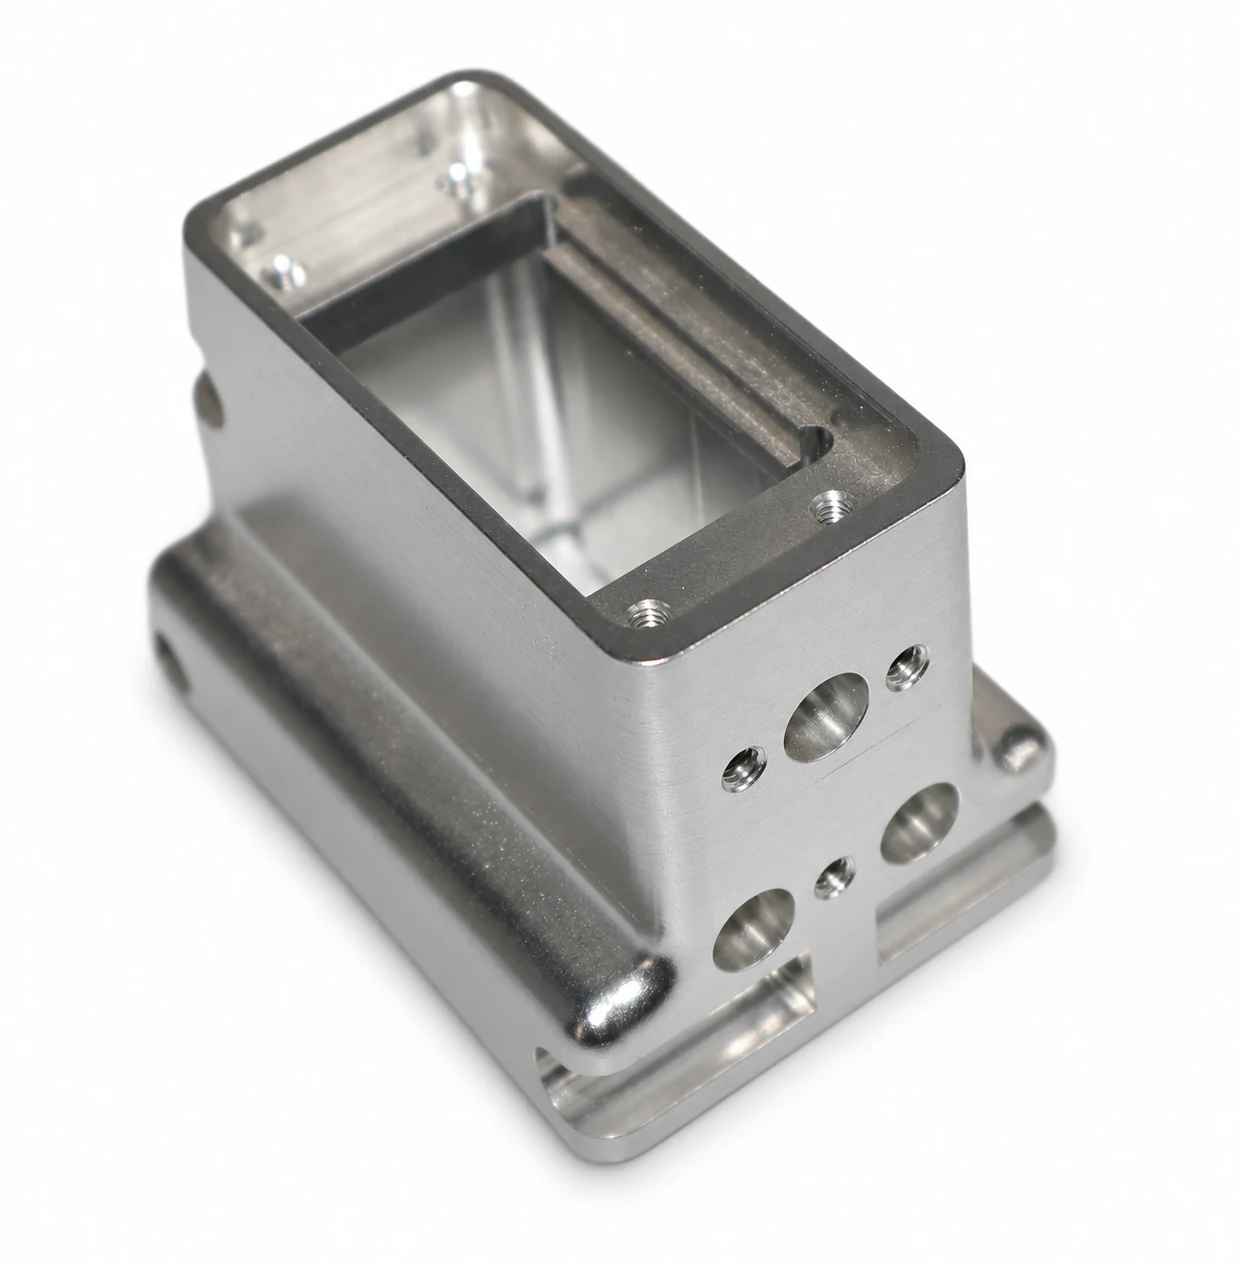
两种变形会打到支架上,而它们在图纸上都看不见。第一种是装夹:一条薄壁被夹得太死,在切削时就被压得变形,松开后回弹,于是加工面就不在刀走过的位置了。薄支架需要软爪或专用夹具,夹紧力要够拿住零件、又不能大到把它压变形。第二种是残余应力:从板材或棒料上去料,会释放锁在料里的应力,零件就会动——不是切削中,而是几小时、几天之后。一个在检验时量着是平的支架,到现场可能就拱起来了。对平的或关键的面,要求一道去应力工序,并且要在零件稳定之后量平面度,不是一下机就量。
平面度和孔位是两个不同的要求
在支架上,安装面和孔阵干的是两件事,失效原因也不同。面是翘曲或不均匀夹紧才失效;孔是刀具磨损、锥度、跳动,或者参照了错误的基准才失效。两个孔可以直径都合格,却装不上——因为它们相对基准的位置偏了。这就是为什么对一个孔阵,位置公差(GD&T position)比一堆紧的 ± 坐标更好用——它说的是真正要紧的事:孔相对基准在哪个区域内。把基准方案画在图纸上,让位置度去干活。
| 项目 | 图纸标注 | 验收 |
|---|---|---|
| 基准 | 标出装配定位面与基准顺序 | 按图纸建立基准 |
| 装配态平面度 | 标明测量表面、装夹与紧固条件 | 按约定状态测量 |
| 孔位 | 标注位置公差与基准引用 | 按图纸基准检查孔轴位置 |
公差是逐个特征定的,不是一个数管整个零件
按功能给公差。标清装配基准、关键表面和孔系,说明检验是在自由态还是装配态。±0.005 mm 是具备适合几何、装夹与检验条件时的能力参考,实际可达值需逐图评审。
让支架好做、好守规格的几个设计选择
- 用筋和凸台,而不是一条薄壁。 筋让你在减重的同时不留下一条没有支撑、会偏的高壁。
- 内角给足够圆角,别留尖角。 腔里的尖角,是小刀具振刀的地方,也是应力集中的地方。
- 留出能真正夹住的面。 夹具坐得住的面才铣得平;别扭的悬伸不行。
- 一个清晰的基准方案。 选安装面和两个孔做基准,所有尺寸从它们标起,不要从一串边标起。
- 告诉车间哪个面是控制面。 那个决定零件成不成的面和孔阵,应该是图纸上最紧的东西。
我们做什么,不做什么
我们 CNC 铣削结构件——支架、支座、板件和多面框架——材料含铝、不锈钢及其它可加工金属,按图纸做,关键面和孔阵按约定检验。我们铣削能力页引用 ±0.005mm 基准;那是”支撑良好的特征能做到”的参考,不是承诺每个支架上每个特征都达得到。
我们不对外报一整块零件一个保证公差,因为薄壁和实体凸台不是同一个加工问题。我们会在下刀之前告诉你支架上哪些特征有风险——一条相对壁厚太高了的壁、一个由一串边构成的基准、一个夹具坐不住的面。我们不会做的,是接过一张守不住的图纸还闷声不吭。
询价该带什么
请提供:图纸版本、2D工程图与STEP模型;材料及状态;哪些面和孔阵是功能性的(好让它们成为紧特征和基准);平面度要求,以及是否必须在稳定之后仍然成立;支架承受的载荷和安装在哪;哪些面是外观、哪些是功能;表面处理或镀层;以及检验与判据。有了这些,我们能告诉你哪些特征难做、现实地报价,并指出那个能救回这个零件的设计改动。
常见问题
我的支架为什么加工完翘了? 基本都是去料释放的残余应力,有时叠加了夹得太死的装夹。在薄的或关键的面、加一道去应力、并在零件稳定后量平面度(不是一下机就量),是让它保持平的办法。
我的孔径都对、就是装不上,为什么? 偏的是孔位、不是孔径——通常是相对错基准或串边的尺寸链量出来的。用清晰的基准方案、配合位置度来标孔阵。
我的支架能做到 ±0.005 mm 吗? 需逐图评审。请标出关键特征、基准及检验状态,并提供图纸或配合件资料。