本文目录
工程摘要。 采购单上写”镀金”不等于规格。对于一个要扛磨损、滑动接触或反复插拔配合的机加工件,真正决定成败的是金层厚度和硬度,不是颜色。两个零件都可以叫”镀金”:一个金厚不过零点几微米、是软金,另一个是几微米的硬金——一个一周就磨穿,一个能用好几年。这篇讲工业镀金怎么约定怎么买:你实际要的厚度和硬度是什么,以及到手怎么验。
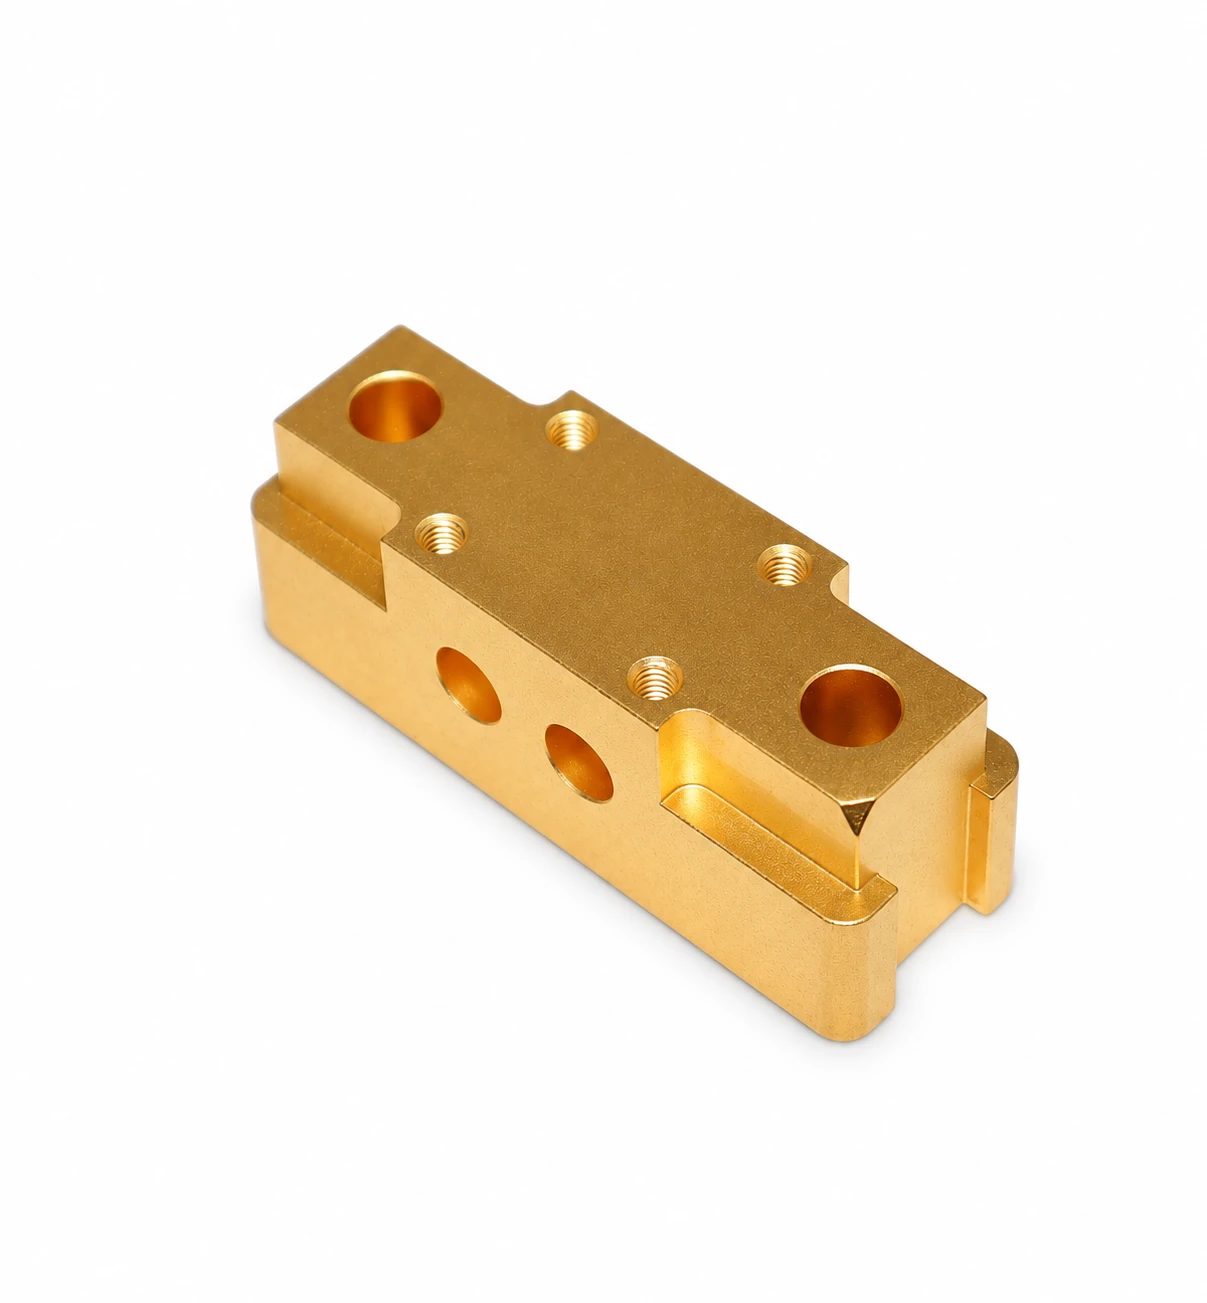
薄装饰金和功能性工业金,不是同一种采购
为外观或为了可焊而镀的一层闪金,可以只有零点几微米。要扛磨损的金——连接器外壳、滑动触点、要插拔上千次的配合面——需要几十倍于此的厚度,以及薄镀层给不了的硬度。你只写”镀金”、别的啥也不写,就是把选择权丢给车间,而车间会选镀得最快最便宜的那种,也就是薄而软的。零件如果是功能件,厚度和硬度必须写在图纸上,否则你买的是颜色,不是镀层。
厚度是分级的——写 Class,别写”厚”
图纸引用 MIL-DTL-45204D, Amendment 1 (2025) 时,按该版本的 Class 确认最小金层厚度,并注明适用区域与测量位置;引用 ASTM B488-18(2025) 时,Type 指最低纯度,Code 指努氏硬度。应按订单指定的标准与版本分别填写,不能混用两套标识。
硬度是另一条轴——而且磨损的就是它
金分软金和硬金。软金(纯度高)用于可焊和可键合;硬金(合金化、纯度低些)用于表面要耐磨、耐滑动的场合。在一个反复配合的工业件上,为了”纯度高”去选软金,是典型的错误——它导电更好、更好焊,但也磨穿得更快。硬度按 Knoop 硬度分级(A 到 D 级,约 90 到 200+ HK),这个等级要和厚度一起写在图纸上。只有厚度没有硬度、或只有硬度没有厚度,都定义不了一个耐磨表面。
单独规定底层
底层应按基材、镀层标准和使用条件确认。对采用镍打底的方案,写明镍层类型、厚度及其覆盖区域,并与金层共同验收。
“镀金”在报价里藏了什么
- 没有厚度:只写”镀金”、没有 class 也没有微米数,就是没定性。白纸黑字要 class 和目标厚度。
- 没有硬度:给耐磨面报软金,是最常见的”悄悄失效”。要 Knoop 等级。
- 没有底层规格:附着力与扩散控制都在镍层上;不写就是没控制。
- 没有证书:没有测量方法(规定点的 X 射线荧光、库仑法、或截面法)的厚度声明,是看法,不是结果。
- 纯度说法跟活儿不匹配:”99.9% 金”听着高级,但对滑动触点恰恰是错的选择。纯度要配功能,不是配营销话术。
到手怎么验
厚度用约定点的 X 射线荧光测,有争议时用库仑法或截面法;硬度用与零件同镀的试片做 Knoop 显微压痕;附着力用约定方法;纯度用规格里写明的方法。要求把测量点定义清楚——”平均厚度”会掩盖一个薄边或遮蔽角的薄。对功能件,首件检验带厚度和硬度报告,是”可依赖的镀层”和”但愿它在”之间的差别。
我们做什么,不做什么
我们加工零件,并在镍底层上镀金,按约定的厚度和硬度,对选区做遮蔽,用于机加工件和封装壳体。我们按图纸做,你指定了 class 和 grade 时,我们能按指定等级镀。
我们不对外发布厂定厚度当标准,因为正确的数跟着你的磨损工况走、不跟着我们方便走。当你要的金扛不住它所处的工况时,我们会告诉你——这场对话比现场失效便宜。我们不会做的,是报一个没有任何数值的”镀金”,然后说完事了。
询价该带什么
请提供:图纸版本、2D工程图与STEP模型;基体金属;金要干什么(可焊、可键合、耐磨、导电、密封);你要的金厚或以 MIL class 计的目标,以及测量方法;若表面会磨损或滑动,写 Knoop 硬度等级;你期望的底层(镍及其厚度);哪些区镀、哪些遮蔽及其遮蔽公差;以及检验与判据。有了这些,我们报的是一个干活的镀层,而不是一张照片上好看的颜色。
常见问题
我的镀金件为什么磨穿这么快? 基本都是太薄或太软。薄软金闪镀是给外观或键合用的,不是给滑动接触的。耐磨面要更厚的一层加硬金等级,底下还要镍层支撑。
连接器上”99.9% 金”比硬金好吗? 不是。高纯度是软的,滑动下磨得更快。对触点和配合面,在正确厚度下、稍合金化的硬金,比更纯但更软的层耐用。纯度要配活儿。
我就写”镀金”、其他交给车间行不行? 行,但车间会选最便宜、看起来还合规的方案——通常又薄又软。零件是功能件,就把厚度 class 和硬度 grade 写上,否则你既比不了两份报价,也验不了到货。