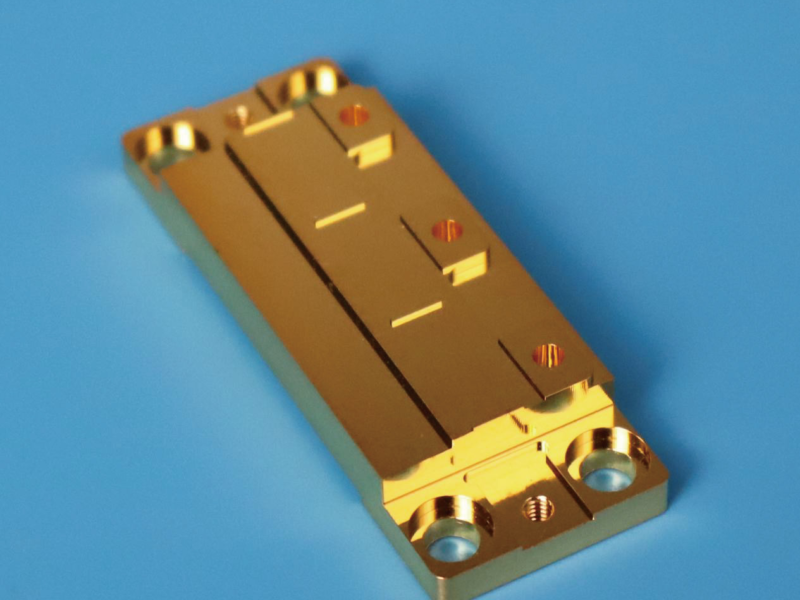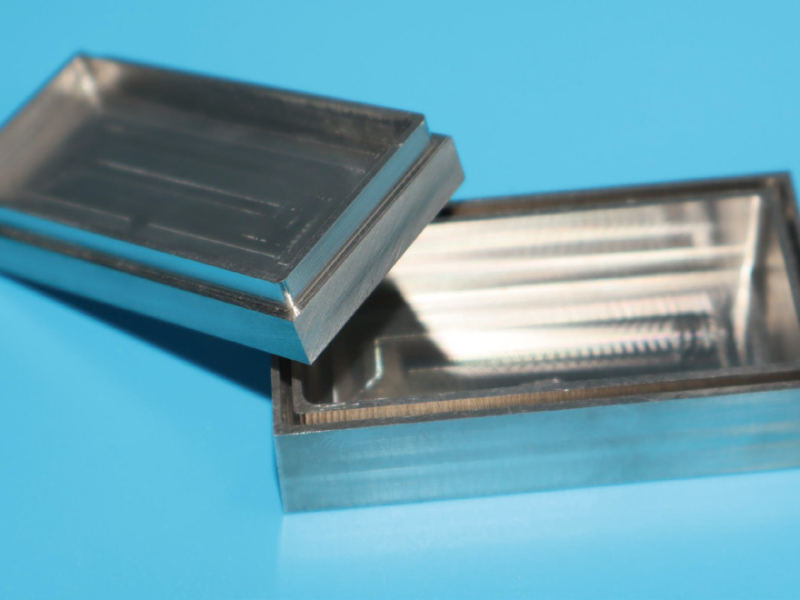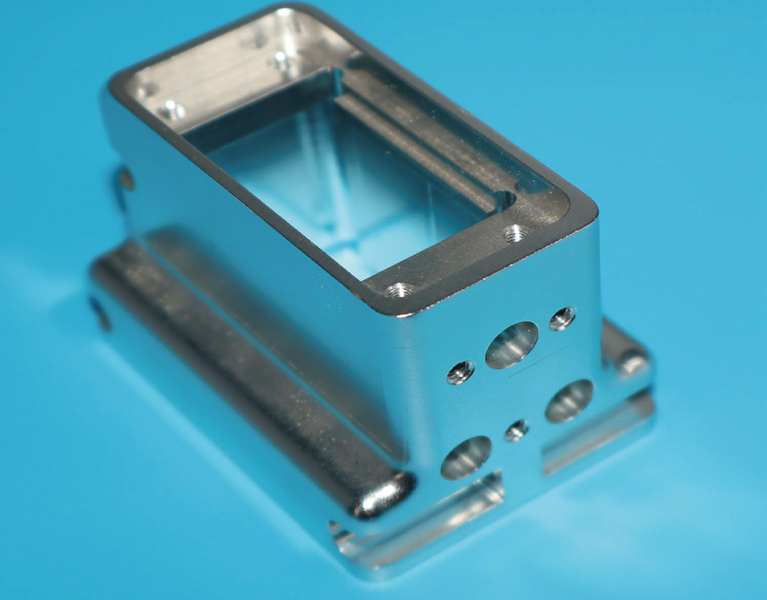

一句话:Ra(轮廓算术平均粗糙度)是机加工报价的默认语言——”as machined”约为 Ra 3.2 µm,手感光滑、可见刀痕。每减半 Ra 大致意味着更慢进给、更利刀具或额外工序,省钱逻辑与公差一样:只在功能需要的地方标细。
Ra 在测什么
Ra 是表面对中线偏差绝对值的平均。它不反映方向(纹理方向)——而密封与滑动常常更在乎纹理。关键密封面请加纹理方向或波纹度要求,而不只是更小的 Ra。
实用阶梯
| Ra(µm) | 怎么来 | 典型用途 |
|---|---|---|
| 6.3–12.5 | 粗铣/钻 | 非配合面 |
| 3.2 | 标准 as machined | 一般表面默认 |
| 1.6 | 精铣、锋利刀具 | 轴承邻接孔、量具面 |
| 0.8 | 慢速光刀 | 密封台、量面 |
| ≤0.4 | 磨/珩磨/抛光或EDM 修切 | 光学座、精密配合 |
收紧 Ra 的真实代价
3.2 → 1.6 通常多一道精整;0.8 以下离开常规车铣,进入磨削、珩磨或专门抛光——每种都是独立工序与装夹。与公差一样,成本是台阶不是斜坡。
图纸三误区
- 全面细 Ra——为没人碰的表面付精整钱。
- 忘了镀层/氧化增厚——镀层改变厚度并带来自身纹理,标注镀前还是镀后(镀层厚度基础)。
- 只给 Ra 不给测量方法——轮廓仪与对比样块会打架,有争议的特征先约定方法。